logo

szczegółowe informacje o produktach

Created with Pixso. Do domu Created with Pixso. Produkty Created with Pixso.
Linia do malowania proszkowego
Created with Pixso.

Spersonalizowana linia do malowania proszkowego z systemem przenośników przeznaczona do wykańczania elementów aluminiowych, stalowych i metalowych

Spersonalizowana linia do malowania proszkowego z systemem przenośników przeznaczona do wykańczania elementów aluminiowych, stalowych i metalowych

Nazwa marki: CHG
Numer modelu: AC-22
MOQ: 1 zestaw
Cena: 100,000-300,000 USD
Warunki płatności: L/C, D/A, D/P, T/T
Zdolność do zaopatrzenia: 10 zestawów rocznie
Szczegółowe informacje
Miejsce pochodzenia:
Chiny
Orzecznictwo:
CE, ISO
Nr modelu:
AC-22
Typ metody:
Automatyczny
Pochodzenie:
Chiny
Możliwość Supply:
10/rok
Rozmiar opakowania:
20000,00 cm * 200,00 cm * 400,00 cm
Waga brutto paczki:
100000 000 kg
Personalizacja:
Dostępny
Szczegóły pakowania:
Różni się w zależności od projektu
Podkreślić:

niestandardowa linia powlekania proszkiem

,

system przenośników do malowania proszkowego

,

linia do wykańczania aluminium i stali

Opis produktu

Spersonalizowana automatyczna linia do malowania proszkowego z systemem przenośników do części metalowych

Zintegrowany sprzęt do malowania proszkowego do przemysłowego wykańczania metali

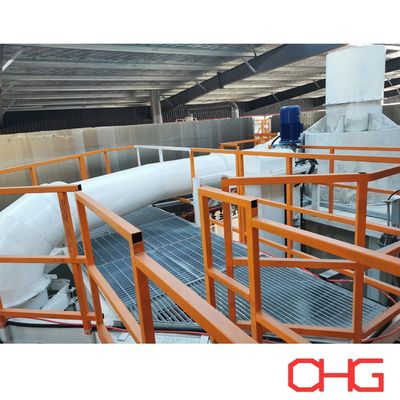
CHG projektuje i dostarczaautomatyczne linie produkcyjne do malowania proszkowego z systemami przenośnikówdla producentów poszukujących wydajnego i powtarzalnego wykańczania powierzchni elementów metalowych.

Linia produkcyjna może być zaprojektowana tak, aby pomieścić detale o różnych rozmiarach, wagach i geometriach, w tym profile aluminiowe, części stalowe, komponenty maszyn i inne odpowiednie produkty metalowe przewodzące prąd.

Poprzez integrację przygotowania powierzchni, elektrostatycznego natrysku proszkowego, utwardzania termicznego i transportu przenośnikowego, system zapewnia skoordynowane rozwiązanie dla przemysłowych operacji malowania.

Każda linia do malowania proszkowego CHG jest opracowywana w oparciu o rzeczywiste produkty klienta, cele produkcyjne, wymagania dotyczące powłok i warunki fabryczne.

Konfiguracja automatycznej linii do malowania proszkowego

Kompletny system malowania proszkowego składa się z kilku połączonych sekcji procesowych.

Sprzęt Główna funkcja
Stacja załadunkowa Umieszczanie detali na przenośniku
System przenośników Transport elementów metalowych między etapami produkcji
Urządzenia do przygotowania powierzchni Usuwanie zanieczyszczeń i przygotowanie powierzchni metalowych
Piec do suszenia Usuwanie pozostałej wilgoci
Kabina do natrysku proszkowego Zapewnienie zamkniętej przestrzeni do aplikacji proszku
Automatyczne pistolety elektrostatyczne Nakładanie powłoki proszkowej na powierzchnie metalowe
System odzyskiwania proszku Zbieranie nadmiernie rozpylonego proszku
Piec do utwardzania Termiczne utwardzanie nałożonego proszku
Sekcja chłodzenia Obniżenie temperatury detalu po utwardzeniu
Stacja kontroli Weryfikacja jakości powłoki
Stacja rozładunkowa Usuwanie gotowych elementów
Elektryczny system sterowania Koordynacja pracy sprzętu i operacji produkcyjnych

Ostateczny zakres sprzętu i układ są dobierane zgodnie z wymaganym procesem malowania.

Przenośnikowy transport materiałów

System przenośników łączy główne etapy produkcji i zapewnia kontrolowany transport detali.

W zależności od wymiarów produktu, wagi, wydajności produkcji i warunków warsztatowych, układ przenośnika może być dostosowany do procesu produkcyjnego.

Rozważania dotyczące projektowania przenośników

Ważne parametry inżynieryjne obejmują:

  • Maksymalne wymiary detalu

  • Indywidualna waga detalu

  • Liczba elementów na wieszak lub nośnik

  • Wymagana wydajność produkcji

  • Prędkość przenośnika

  • Rozstaw detali

  • Wysokość wolna hali

  • Układy załadunku i rozładunku

  • Czas przebywania w piecu utwardzającym

W przypadku zawieszonych elementów metalowych, można zaprojektować niestandardowe wieszaki, aby utrzymać odpowiednie pozycjonowanie detalu i dostępność do malowania.

Układ przenośnika jest koordynowany z urządzeniami do przygotowania powierzchni, kabiną natryskową, piecem utwardzającym i dostępną przestrzenią fabryczną.

Automatyczny elektrostatyczny natrysk proszkowy

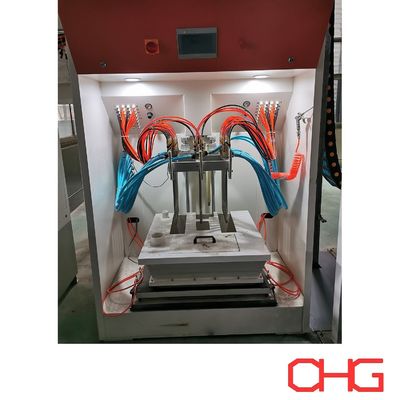
Sekcja aplikacji proszku wykorzystuje sprzęt do natrysku elektrostatycznego do osadzania proszku na uziemionych powierzchniach metalowych.

Automatyczne pistolety natryskowe mogą być rozmieszczone zgodnie z geometrią detalu i wymaganym pokryciem.

W zależności od projektu, system natryskowy może obejmować:

  • Automatyczne pistolety elektrostatyczne

  • Pionowe posuwisto-zwrotne

  • Urządzenia do podawania proszku

  • Sterowniki pistoletów natryskowych

  • Ręczne stacje poprawkowe

  • Urządzenia do ekstrakcji proszku

  • Systemy odzyskiwania proszku

Liczba i rozmieszczenie pistoletów natryskowych są określone zgodnie z wymiarami produktu, prędkością przenośnika i specyfikacjami powłoki.

W przypadku detali o skomplikowanych geometriach, można rozważyć dodatkowe pozycje natrysku lub ręczne poprawki.

Proces produkcji malowania proszkowego

Typowy automatyczny proces malowania proszkowego przebiega w następującej kolejności:

Załadunek → Czyszczenie powierzchni → Obróbka chemiczna → Suszenie z powodu wilgoci → Elektrostatyczny natrysk proszkowy → Utwardzanie termiczne → Chłodzenie → Kontrola → Rozładunek

Dokładny układ procesu zależy od materiału podłoża, rodzaju powłoki i wymaganego wykończenia produktu.

1. Czyszczenie powierzchni

Przed malowaniem detale metalowe muszą zostać oczyszczone z olejów, smarów, kurzu i innych zanieczyszczeń.

Metoda czyszczenia jest dobierana zgodnie z materiałem detalu i początkowym stanem powierzchni.

W przypadku części stalowych, czyszczenie może obejmować odtłuszczanie chemiczne lub inne odpowiednie metody przygotowania powierzchni.

Produkty aluminiowe wymagają procesów czyszczenia zgodnych ze stopem aluminium i późniejszą chemią przygotowania powierzchni.

2. Obróbka chemiczna

Po czyszczeniu detale podlegają odpowiedniej chemicznej obróbce powierzchni.

Obróbka wstępna pomaga przygotować podłoże do malowania proszkowego i zapewnia wymaganą przyczepność oraz odporność na korozję.

W przypadku części stalowych, można stosować fosforanowanie lub alternatywne systemy powłok konwersyjnych.

W przypadku profili aluminiowych i części aluminiowych, odpowiednie może być chromowanie lub bezchromowe traktowanie konwersyjne.

System obróbki wstępnej może być zaprojektowany jako układ natryskowy lub zanurzeniowy, w zależności od charakterystyki produktu i wymagań produkcyjnych.

3. Suszenie z powodu wilgoci

Po obróbce wstępnej i płukaniu, detale wchodzą do sekcji suszenia.

Piec do suszenia usuwa pozostałą wodę przed aplikacją proszku.

Temperatura suszenia i czas przebywania są określane zgodnie z wymiarami detalu, grubością materiału i prędkością przenośnika.

Prawidłowe suszenie pomaga zmniejszyć wady powłoki związane z zatrzymaną wilgocią.

4. Elektrostatyczna aplikacja proszku

Przygotowane elementy metalowe wchodzą do kabiny do natrysku proszkowego.

Automatyczne pistolety elektrostatyczne nakładają naładowane cząstki proszku na uziemione powierzchnie detalu.

Proszek tworzy nałożoną warstwę przed wejściem detali do pieca utwardzającego.

Parametry natrysku są dostosowywane zgodnie z materiałem proszku, wymaganą grubością warstwy i geometrią detalu.

5. Utwardzanie termiczne

Po natrysku, przenośnik transportuje pomalowane detale do pieca utwardzającego.

Podczas kontrolowanego ogrzewania, proszek topi się i płynie, tworząc ciągłą warstwę powłoki.

W przypadku proszków termoutwardzalnych, sieciowanie chemiczne rozwija określone właściwości powłoki.

Proces utwardzania jest projektowany zgodnie z wymaganiami producenta proszku, w szczególności wymaganą temperaturą metalu i czasem utwardzania.

6. Chłodzenie

Po utwardzeniu, detale przechodzą do sekcji chłodzenia.

Chłodzenie naturalne lub wymuszone powietrzem może być wybrane w zależności od wydajności produkcji i charakterystyki detalu.

Elementy są chłodzone do odpowiedniej temperatury przed rozładunkiem i dalszą obsługą.

7. Kontrola jakości

Gotowe produkty są sprawdzane zgodnie ze specyfikacją powłoki klienta.

Typowe pozycje kontrolne obejmują:

  • Grubość suchej warstwy

  • Wygląd powierzchni

  • Jednolitość koloru

  • Przyczepność powłoki

  • Poziom połysku

  • Pokrycie powłoką

  • Widoczne wady powierzchni

Dodatkowe testy mogą być wymagane zgodnie z przeznaczeniem i obowiązującymi normami jakości.

Kabina do natrysku proszkowego i urządzenia do odzyskiwania

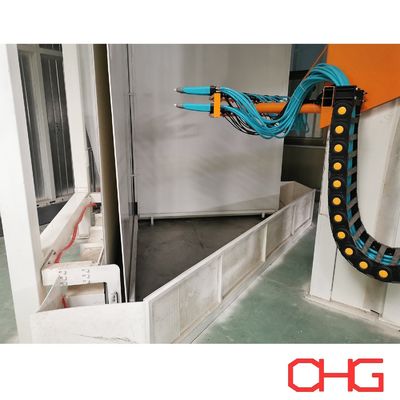
Kabina do natrysku zapewnia zamkniętą przestrzeń do elektrostatycznej aplikacji proszku.

Wymiary kabiny i materiały konstrukcyjne są dobierane zgodnie z gabarytami produktu, konfiguracją natrysku i wymaganiami produkcyjnymi.

System odzyskiwania proszku zbiera nadmiernie rozpylony proszek i zapewnia odpowiednie warunki pracy w kabinie.

W zależności od zastosowania, układ odzyskiwania może obejmować separację cyklonową, filtrację kartridżową lub inne odpowiednie urządzenia zbierające.

Czynniki projektowe odzyskiwania proszku

System jest wybierany zgodnie z:

  • Charakterystyka proszku

  • Wydajność produkcji

  • Liczba kolorów powłok

  • Częstotliwość zmiany koloru

  • Wymiary kabiny natryskowej

  • Wymagana jakość powłoki

  • Wymagania dotyczące ponownego użycia proszku

Odzyskany proszek może być ponownie użyty, gdy jest zgodny z zaleceniami producenta proszku i standardami jakości klienta.

Piec do utwardzania i kontrola temperatury

Piec do utwardzania jest kluczową częścią linii produkcyjnej do malowania proszkowego.

Jego projekt musi uwzględniać materiał detalu, wymiary, wagę i wymagane warunki utwardzania.

Ważne czynniki inżynieryjne obejmują:

  • Wymagana temperatura metalu

  • Specyfikacja utwardzania proszku

  • Prędkość przenośnika

  • Gęstość załadunku detalu

  • Czas przebywania w piecu

  • Energia grzewcza

  • Cyrkulacja powietrza

  • Jednolitość temperatury

  • Izolacja termiczna

Konfiguracja pieca jest opracowywana w celu zapewnienia wymaganych warunków utwardzania dla wybranego materiału powłokowego.

W przypadku produkcji obejmującej detale o różnej grubości metalu, wydajność utwardzania powinna być oceniana zgodnie z rzeczywistymi charakterystykami produktu.

Zalety automatycznej linii produkcyjnej do malowania proszkowego

Powtarzalne operacje malowania

Automatyczny sprzęt natryskowy zapewnia spójne sekwencje aplikacji dla odpowiednich geometrii detali.

Zintegrowany transport materiałów

System przenośników łączy główne etapy produkcji i zmniejsza powtarzalne ręczne przenoszenie elementów.

Adaptacyjność do różnych produktów metalowych

Wymiary sprzętu, układy przenośników i pozycje pistoletów natryskowych mogą być dostosowane do charakterystyki detalu.

Skoordynowana kontrola procesu

Urządzenia do przygotowania powierzchni, natrysku, utwardzania i chłodzenia mogą być zintegrowane w kompletny system produkcyjny.

Wydajne zarządzanie proszkiem

Odpowiednie urządzenia do ekstrakcji i odzyskiwania mogą pomóc w zarządzaniu zużyciem proszku i zbieraniu nadmiernie rozpylonego materiału.

Inżynieria specyficzna dla fabryki

Układ linii produkcyjnej jest opracowywany zgodnie z dostępną przestrzenią warsztatową, wymaganą wydajnością produkcji i warunkami transportu materiałów.

Odpowiednie zastosowania przemysłowe

Automatyczna linia do malowania proszkowego może być dostosowana do szerokiej gamy produktów metalowych, w tym:

  • Profile i ekstruzje aluminiowe

  • Szafy i obudowy elektryczne

  • Elementy mebli metalowych

  • Ramy maszyn

  • Konstrukcje stalowe

  • Regaly magazynowe i półki

  • Elementy metalowe do pojazdów

  • Obudowy sprzętu przemysłowego

  • Wsporniki i podpory metalowe

  • Ogólne produkty metalowe

Ostateczna konfiguracja sprzętu zależy od wymiarów produktu, materiału podłoża, wymagań dotyczących powłok i wolumenu produkcji.

Niestandardowe specyfikacje techniczne

Parametr Dostępna konfiguracja
Metoda malowania Automatyczny elektrostatyczny natrysk proszkowy
Materiał detalu Stal, aluminium i inne odpowiednie metale przewodzące prąd
Wymiary detalu Dostosowane
Maksymalna waga detalu Zgodnie z projektem przenośnika
System przenośników Dobierany zgodnie z wymaganiami produktu i produkcji
Załadunek i rozładunek Specyficzne dla projektu
Przygotowanie powierzchni Zgodnie z podłożem i specyfikacją powłoki
Kabina natryskowa Dostosowane
Układ pistoletów natryskowych Zgodnie z geometrią detalu
Odzyskiwanie proszku Dobierane zgodnie z wymaganiami operacyjnymi
Suszenie Zintegrowane suszenie z powodu wilgoci
Utwardzanie Piec do utwardzania proszku
Chłodzenie Naturalne lub wymuszone powietrzem
Wydajność produkcji Dostosowane
System sterowania Specyficzne dla projektu
Układ warsztatu Zaprojektowane inżynieryjnie

Wymagania dotyczące projektowania inżynieryjnego i wyceny

CHG opracowuje każdą linię do malowania proszkowego zgodnie z warunkami produkcyjnymi klienta.

Aby przygotować wstępną propozycję techniczną i wycenę, prosimy o podanie:

  • Rysunki lub zdjęcia detalu

  • Materiał produktu

  • Maksymalna długość, szerokość i wysokość

  • Maksymalna waga pojedynczego detalu

  • Wymagana wydajność godzinowa lub dzienna

  • Liczba elementów na wieszak

  • Rodzaj powłoki proszkowej

  • Wymagana grubość powłoki

  • Liczba kolorów powłok

  • Częstotliwość zmiany koloru

  • Wymagania dotyczące przygotowania powierzchni

  • Dostępne wymiary warsztatu

  • Wysokość wolna hali

  • Energia grzewcza i zasilanie elektryczne

  • Wymagany poziom automatyzacji

Te szczegóły pozwalają zespołowi inżynierskiemu ocenić konfigurację przenośnika, proces przygotowania powierzchni, sprzęt natryskowy, system odzyskiwania proszku, piec utwardzający i ogólny układ linii produkcyjnej.

Niestandardowe rozwiązania automatycznego malowania proszkowego od CHG

CHG dostarcza zintegrowane linie produkcyjne do malowania proszkowego dla producentów przemysłowych wymagających niestandardowych urządzeń do wykańczania powierzchni.

Nasze systemy łącząprzenośnikowy transport materiałów, przygotowanie powierzchni, automatyczny natrysk elektrostatyczny, odzyskiwanie proszku, utwardzanie termiczne i chłodzeniew skoordynowany proces produkcyjny.

Każde rozwiązanie jest projektowane zgodnie ze specyfikacjami produktu klienta, wymaganiami dotyczącymi powłok, wydajnością produkcji i warunkami fabrycznymi.

Skontaktuj się z CHG, podając specyfikacje detalu i wymagania produkcyjne, aby otrzymać niestandardową propozycję i wycenę automatycznej linii do malowania proszkowego.

Customized Automatic Powder Coating Line with Conveyor System for Aluminum Profile  Customized Automatic Powder Coating Line with Conveyor System for Aluminum Profile Customized Automatic Powder Coating Line with Conveyor System for Aluminum Profile