|
|
| Nazwa marki: | CHG |
| Numer modelu: | AC-28 |
| MOQ: | 1 zestaw |
| Cena: | 100,000-300,000 USD |
| Warunki płatności: | T/T, D/P, D/A, L/C |
| Zdolność do zaopatrzenia: | 10 zestawów rocznie |
Linia produkcyjna do malowania proszkowego profili aluminiowych z przenośnikiem podwieszanym
CHG dostarcza niestandardowe linie do malowania proszkowego profili aluminiowych dla producentów wymagających zintegrowanego rozwiązania do przygotowania powierzchni, elektrostatycznego nanoszenia proszku i utwardzania termicznego.
Zaprojektowana do przetwarzania profili aluminiowych o różnej długości i kształtach przekroju, linia produkcyjna wykorzystuje przenośnik podwieszany do transportu zawieszonych elementów przez etapy malowania. Ręczne stanowiska załadunku i rozładunku pozwalają operatorom na obsługę różnych konfiguracji profili i dostosowanie układu zawieszenia do produktu.
Urządzenia są projektowane w oparciu o zdolności produkcyjne klienta, wymiary profili aluminiowych, specyfikacje powłok i układ fabryczny.
Od przygotowania chemicznego po końcową inspekcję, system integruje niezbędne operacje wykończeniowe w skoordynowany proces produkcyjny.
Producenci profili aluminiowych często produkują szeroką gamę produktów, w tym ramy okienne, profile architektoniczne, sekcje konstrukcyjne i komponenty przemysłowe.
Produkty te mogą różnić się długością, grubością ścianki, geometrią przekroju i wymaganym wykończeniem powierzchni.
Odpowiednia linia do malowania proszkowego musi uwzględniać te zmienne przy określaniu rozstawu przenośnika, orientacji elementu roboczego, układu pistoletów natryskowych i warunków utwardzania.
CHG opracowuje konfigurację linii produkcyjnej zgodnie z rzeczywistymi produktami, zamiast stosować identyczne wymiary urządzeń do każdego projektu.
Maksymalna długość profilu aluminiowego
Szerokość i kształt przekroju profilu
Indywidualna waga elementu roboczego
Wymagana zdolność produkcyjna
Orientacja i rozstaw zawieszenia
Specyfikacje grubości powłoki
Wymagania dotyczące przygotowania wstępnego
Liczba kolorów powłok
Dostępne wymiary warsztatu
Energia grzewcza i zasilanie elektryczne
Parametry te stanowią podstawę doboru urządzeń i opracowania układu linii produkcyjnej.
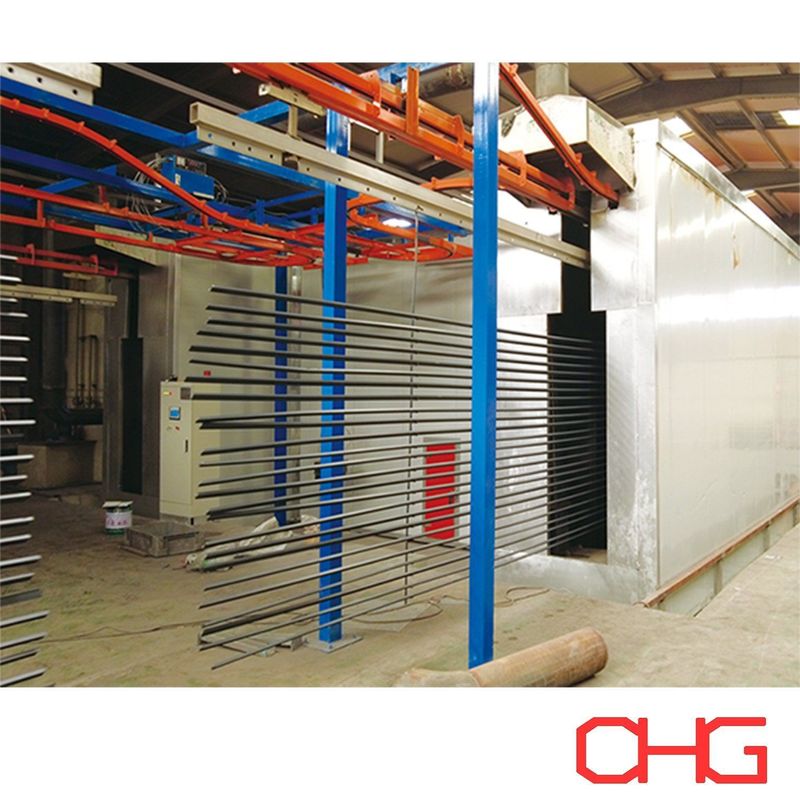
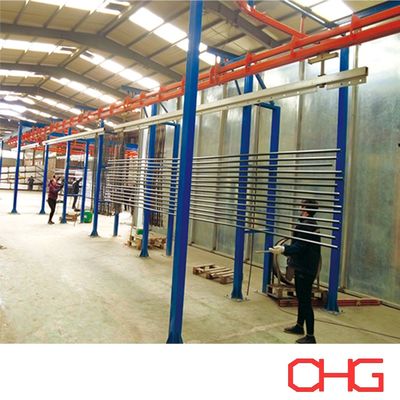
Przenośnik podwieszany łączy główne sekcje przetwarzania i transportuje profile aluminiowe przez linię produkcyjną.
Elementy robocze są zawieszone na niestandardowych wieszakach, co pozwala na dostęp do wymaganych powierzchni podczas obróbki i natryskiwania.
Przenośnik jest projektowany zgodnie z wymiarami profilu, układem zawieszenia i wymaganym przepustowością produkcyjną.
Ważne czynniki inżynieryjne obejmują rozstaw nośników, trasę toru, prędkość przenośnika, nośność i wysokość wolną hali.
W przypadku długich profili aluminiowych, układ zawieszenia musi również uwzględniać stabilność elementu roboczego i potencjalne ruchy podczas transportu.
Operatorzy umieszczają profile aluminiowe na wieszakach przenośnika na stanowisku załadunku.
Ładowanie ręczne pozwala na dostosowanie układu zawieszenia do różnych kształtów produktów i partii produkcyjnych.
Można zaprojektować odpowiednie uchwyty do podtrzymywania profili i utrzymania odpowiedniego odstępu między sąsiednimi elementami roboczymi.
Po utwardzeniu i schłodzeniu, gotowe profile aluminiowe są zdejmowane z przenośnika.
Obszar rozładunku jest zaaranżowany tak, aby zapewnić odpowiedni dostęp dla operatorów i ułatwić transfer do kontroli, pakowania lub dalszych operacji produkcyjnych.
| Urządzenie | Funkcja |
|---|---|
| Stanowisko załadunku | Ręczne zawieszanie profili aluminiowych |
| Przenośnik podwieszany | Transport między etapami produkcji |
| System czyszczenia powierzchni | Usuwanie olejów i zanieczyszczeń |
| System przygotowania chemicznego | Przygotowanie powierzchni aluminiowych do malowania |
| Urządzenie do płukania | Usuwanie pozostałości chemicznych |
| Piec do suszenia | Eliminacja pozostałej wilgoci |
| Kabina do malowania proszkowego | Zamknięte nanoszenie proszku elektrostatycznego |
| Urządzenie do natryskiwania proszku | Nanoszenie proszku na uziemione powierzchnie aluminiowe |
| System odzyskiwania proszku | Zbieranie nadmiernie rozpylonego proszku |
| Piec do utwardzania | Termiczne utwardzanie powłoki |
| Sekcja chłodzenia | Chłodzenie gotowych profili |
| Obszar kontroli | Weryfikacja jakości powłoki |
| Stanowisko rozładunku | Ręczne usuwanie pomalowanych produktów |
| System sterowania | Koordynacja pracy urządzeń |
Układ urządzeń można dostosować do wymagań procesu klienta i dostępnej przestrzeni fabrycznej.
Typowy proces przebiega w następującej kolejności:
Ładowanie ręczne → Czyszczenie → Przygotowanie chemiczne → Płukanie → Suszenie → Natryskiwanie elektrostatyczne proszku → Utwardzanie → Chłodzenie → Kontrola jakości → Rozładunek ręczny
Profile aluminiowe mogą zawierać oleje, smary, kurz i pozostałości po wytłaczaniu, obróbce skrawaniem lub innych operacjach produkcyjnych.
Przed malowaniem te zanieczyszczenia muszą zostać usunięte, aby przygotować powierzchnie metalowe do obróbki chemicznej.
Urządzenia czyszczące i warunki pracy są dobierane w zależności od rodzaju i ilości zanieczyszczeń.
W zależności od wymagań produkcyjnych, proces czyszczenia może obejmować natryskiwanie lub zanurzanie.
Po czyszczeniu profile poddawane są chemicznej obróbce konwersyjnej.
Ten etap przygotowuje powierzchnię aluminium do nanoszenia proszku i zapewnia wymaganą przyczepność powłoki oraz odporność na korozję.
Odpowiednie technologie przygotowania wstępnego mogą obejmować powłoki konwersyjne chromianowe lub bezchromowe, w zależności od podłoża i wymagań dotyczących wydajności powłoki.
Proces chemiczny jest dobierany w zależności od stopu aluminium, zamierzonego zastosowania i obowiązujących norm jakościowych.
W razie potrzeby stosuje się etapy płukania w celu usunięcia pozostałych chemikaliów.
Po przygotowaniu wstępnym i płukaniu profile wjeżdżają do pieca suszącego.
Ta sekcja usuwa wodę pozostałą na powierzchniach i w kanałach lub zagłębieniach.
Warunki suszenia są określane w zależności od geometrii profilu, grubości materiału, prędkości przenośnika i zdolności produkcyjnej.
Elementy robocze muszą być wystarczająco suche przed wejściem do sekcji nanoszenia proszku.
Przygotowane profile aluminiowe wjeżdżają do kabiny natryskowej, gdzie pistolety elektrostatyczne nanoszą wybrany materiał powłokowy.
Naładowane cząstki proszku są przyciągane do uziemionych powierzchni aluminiowych, tworząc warstwę proszku przed utwardzaniem.
Układ pistoletów jest projektowany w zależności od przekroju profilu i wymaganego pokrycia powłoką.
W przypadku profili o skomplikowanych geometriach, kąty pistoletów, odległości natryskiwania i parametry nanoszenia mogą wymagać dodatkowego dostosowania.
W zależności od projektu, sekcja natryskiwania może obejmować pistolety automatyczne, posuwisto-zwrotne i urządzenia do poprawek ręcznych.
Po nanoszeniu proszku, przenośnik transportuje pomalowane profile do pieca utwardzającego.
Podczas ogrzewania proszek topi się i płynie, tworząc ciągłą warstwę.
W przypadku powłok proszkowych termoutwardzalnych, reakcja utwardzania rozwija określone właściwości mechaniczne i ochronne.
Temperatura pieca i czas przebywania są określane zgodnie z zaleceniami producenta proszku i wymaganą temperaturą metalu.
System utwardzania musi uwzględniać różnice w grubości ścianki profilu, gęstości załadunku i prędkości przenośnika.
Po utwardzeniu, pomalowane profile aluminiowe wjeżdżają do strefy chłodzenia.
Chłodzenie naturalne lub wymuszone powietrzem może być wybrane w zależności od zdolności produkcyjnej i dostępnej przestrzeni warsztatowej.
Profile są chłodzone do odpowiedniej temperatury przed rozładunkiem i dalszą obróbką.
Gotowe produkty są sprawdzane zgodnie z wymaganiami klienta dotyczącymi powłok.
Typowe elementy kontroli obejmują:
Grubość suchej warstwy
Wygląd powierzchni
Jednolitość koloru
Poziom połysku
Przyczepność powłoki
Widoczne wady powierzchni
Pokrycie powłoką
Dodatkowe testy mogą być wymagane dla zastosowań architektonicznych lub przemysłowych o specyficznych normach wydajności.
Profile aluminiowe często zawierają kanały, krawędzie, rowki i inne cechy, które wpływają na osadzanie się proszku.
Dlatego też urządzenia natryskowe muszą być rozmieszczone zgodnie z rzeczywistą geometrią przekroju.
Ilość i pozycje montażu pistoletów są dobierane tak, aby zapewnić odpowiednie pokrycie określonych powierzchni.
W przypadku automatycznych systemów natryskiwania, ruch posuwisto-zwrotny i prędkość przenośnika są koordynowane z procesem nanoszenia.
Skuteczne uziemienie elektryczne jest ważne dla elektrostatycznego nanoszenia proszku.
Wieszaki i punkty styku muszą być utrzymywane w celu zapewnienia stabilnego osadzania się proszku.
Dostarczanie proszku, ustawienia pistoletu natryskowego, odległość nanoszenia i ruch elementu roboczego są dostosowywane do wymaganej grubości warstwy.
Gotowa powłoka jest weryfikowana za pomocą odpowiednich procedur kontrolnych.
Kabina natryskowa może być podłączona do systemu odzyskiwania proszku zaprojektowanego do zbierania nadmiernie rozpylonego materiału.
W zależności od zastosowania, układ odzyskiwania może obejmować separację cyklonową, filtrację kartuszową lub inne odpowiednie urządzenia zbierające.
Urządzenia odzyskiwania są dobierane w zależności od charakterystyki proszku, zdolności produkcyjnej i liczby kolorów.
W przypadku producentów wytwarzających wiele kolorów, konstrukcja kabiny natryskowej powinna również uwzględniać dostępność do czyszczenia i procedury zmiany koloru.
Odzyskany proszek może być ponownie użyty, gdy jest zgodny z zaleceniami producenta powłoki i wymaganymi normami jakościowymi.
Linia produkcyjna może być dostosowana do różnych produktów aluminiowych, w tym:
Profile aluminiowe okienne
Profile ram drzwiowych
Profile ścian osłonowych
Architektoniczne profile aluminiowe
Elementy aluminiowych ścianek działowych
Dekoracyjne profile aluminiowe
Przemysłowe profile aluminiowe
Elementy aluminiowych mebli
Aluminiowe ramy nośne
Ogólne produkty aluminiowe wykonane
Odpowiednia konfiguracja urządzeń zależy od wymiarów produktu, wolumenu produkcji i wymaganego wykonania powłoki.
Przenośnik i system zawieszenia mogą być zaprojektowane dla profili aluminiowych o różnej długości, przekroju i wadze.
Czyszczenie, przygotowanie wstępne, suszenie, natryskiwanie, utwardzanie i chłodzenie mogą być połączone w kompletnej linii produkcyjnej.
Ręczna obsługa pozwala operatorom na dostosowanie się do różnych typów profili i układów zawieszenia.
System obróbki chemicznej jest dobierany w zależności od podłoża aluminiowego i wymaganego wykonania powłoki.
Prędkość przenośnika, rozstaw wieszaków i czas przebywania w piecu utwardzającym są obliczane zgodnie z wymaganą zdolnością produkcyjną.
Wymiary urządzeń i trasa przenośnika są opracowywane zgodnie z dostępną przestrzenią warsztatową i przepływem materiałów.
| Parametr | Dostosowanie |
|---|---|
| Typ produktu | Profile i profile aluminiowe |
| Maksymalna długość elementu roboczego | Zgodnie z wymaganiami klienta |
| Maksymalna waga elementu roboczego | Na podstawie konstrukcji przenośnika i wieszaka |
| Przenośnik | System przenośnika podwieszanego |
| Ładowanie | Ręczne |
| Rozładunek | Ręczne |
| Obróbka powierzchni | Czyszczenie i chemiczna obróbka konwersyjna aluminium |
| Nanoszenie proszku | Natryskiwanie proszku elektrostatycznego |
| Kabina natryskowa | Niestandardowe wymiary |
| Odzyskiwanie proszku | Zgodnie z wymaganiami produkcyjnymi |
| Suszenie | Zintegrowany piec do suszenia |
| Utwardzanie | Piec do utwardzania proszku |
| Chłodzenie | Naturalne lub wymuszone powietrzem |
| Zdolność produkcyjna | Niestandardowa |
| Poziom automatyzacji | Specyficzny dla projektu |
| Układ warsztatu | Indywidualnie zaprojektowany |
CHG opracowuje linie produkcyjne do malowania proszkowego profili aluminiowych w oparciu o rzeczywiste produkty i warunki produkcyjne klienta.
Aby przygotować wstępny układ urządzeń i wycenę, prosimy o podanie:
Rysunki lub zdjęcia profili aluminiowych
Maksymalna długość, szerokość i wysokość
Maksymalna waga elementu roboczego
Wymagana godzinowa lub dzienna zdolność produkcyjna
Liczba profili na wieszak
Wymagana grubość powłoki proszkowej
Rodzaj powłoki proszkowej
Liczba kolorów powłok
Częstotliwość zmiany koloru
Specyfikacje przygotowania wstępnego
Obowiązujące normy jakości powłok
Dostępne wymiary warsztatu
Wysokość wolna hali
Energia grzewcza i zasilanie elektryczne
Wymagany poziom automatyzacji
Te szczegóły pozwalają CHG na ocenę układu przenośnika, urządzeń do przygotowania wstępnego powierzchni, kabiny natryskowej, systemu odzyskiwania proszku, pieca utwardzającego i ogólnego układu linii produkcyjnej.
CHG dostarcza zintegrowane rozwiązania linii produkcyjnych do malowania proszkowego dla producentów profili aluminiowych i zakładów przemysłowej obróbki metali.
Ta konfiguracja łączy transport przenośnikiem podwieszanym, ręczny załadunek i rozładunek, przygotowanie wstępne powierzchni aluminiowych, elektrostatyczne nanoszenie proszku, utwardzanie termiczne i chłodzenie.
Każdy system jest projektowany zgodnie z wymiarami profili klienta, wymaganiami dotyczącymi powłok, zdolnością produkcyjną i warunkami fabrycznymi.
Skontaktuj się z CHG, podając specyfikacje profili aluminiowych i wymagania produkcyjne, aby otrzymać niestandardową propozycję i wycenę linii do malowania proszkowego.