|
|
| Nazwa marki: | CHG |
| Numer modelu: | AC-02 |
| MOQ: | 1 zestaw |
| Cena: | 100,000-300,000 USD |
| Warunki płatności: | L/C, D/A, D/P, T/T |
| Zdolność do zaopatrzenia: | 10 zestawów rocznie |
Linia produkcyjna do malowania proszkowego części samochodowych z automatycznym natryskiem
CHG projektuje i dostarcza automatyczne linie produkcyjne do malowania proszkowego części samochodowych, integrując obróbkę wstępną powierzchni, elektrostatyczne nanoszenie proszku, utwardzanie termiczne i transport materiałów w skoordynowany proces produkcyjny.
Linia produkcyjna jest opracowana do powlekania komponentów samochodowych wykonanych ze stopów aluminium i blach stalowych. Łączy ładowanie wspomagane windą, wieloetapową chemiczną obróbkę wstępną, kontrolowane suszenie, automatyczne natryskiwanie proszku, ręczne poprawki, utwardzanie i wymuszone chłodzenie.
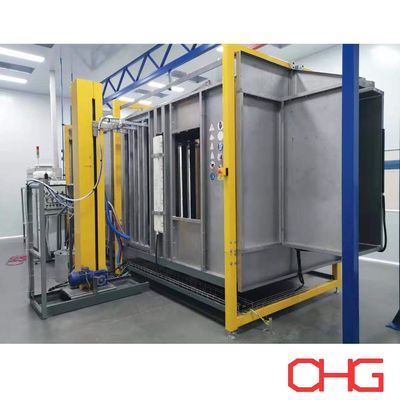
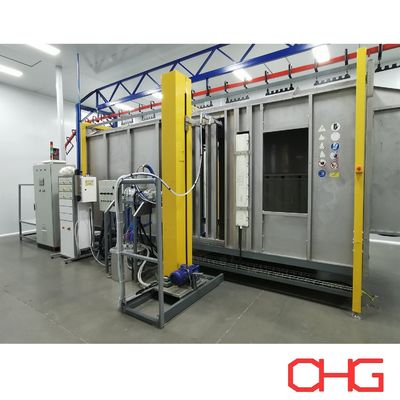
Sekcja natryskiwania obejmuje kabiny natryskowe ze stali nierdzewnej i PVC, podczas gdy kontrola temperatury i wilgotności pomaga utrzymać odpowiednie warunki środowiskowe podczas nanoszenia proszku.
Każdy etap produkcji jest konfigurowany zgodnie z charakterystyką obrabianego przedmiotu klienta, wymaganą wydajnością powłoki, zdolnością produkcyjną i układem fabryki.
Linia produkcyjna składa się z kilku połączonych sekcji procesowych zaprojektowanych do wspierania ciągłych operacji produkcyjnych.
| Sekcja Produkcyjna | Główna Funkcja |
|---|---|
| Ładowanie wspomagane windą | Obsługuje ładowanie i transport obrabianych przedmiotów |
| Wstępne odtłuszczanie | Usuwa początkowe oleje i zanieczyszczenia powierzchni |
| Odtłuszczanie | Zapewnia dalsze czyszczenie powierzchni metalowych |
| Płukanie wodą | Usuwa pozostałości chemikaliów czyszczących |
| Obróbka wstępna witryfikacji | Tworzy kompatybilną warstwę konwersyjną na powierzchni metalu |
| Wdmuchiwanie powietrza | Usuwa zatrzymaną wodę z powierzchni i zagłębień obrabianego przedmiotu |
| Piec do suszenia | Eliminuje pozostałą wilgoć przed natryskiem |
| Chłodzenie przed natryskiem | Doprowadza obrabiane przedmioty do odpowiednich warunków nanoszenia proszku |
| Kabiny natryskowe ze stali nierdzewnej i PVC | Zapewniają zamknięte obszary malowania proszkowego |
| Automatyczne pistolety natryskowe | Wykonują podstawowe elektrostatyczne nanoszenie proszku |
| Stacje ręcznych poprawek | Zapewniają dodatkowe pokrycie tam, gdzie jest to wymagane |
| Kontrola temperatury i wilgotności | Utrzymuje określone warunki środowiskowe natrysku |
| Piec do utwardzania | Termicznie utwardza powłokę proszkową |
| System wymuszonego chłodzenia | Obniża temperaturę obrabianego przedmiotu po utwardzeniu |
| Ręczne rozładowanie | Umożliwia operatorom usuwanie gotowych komponentów |
Układ sprzętu i parametry techniczne są ustalane zgodnie z wymaganiami produkcyjnymi klienta.
Części samochodowe mogą znacznie różnić się wymiarami, grubością materiału, geometrią powierzchni i specyfikacjami powłok.
Niektóre komponenty mają stosunkowo proste płaskie powierzchnie, podczas gdy inne zawierają sekcje tłoczone, złącza spawane, krawędzie i zagłębione obszary, które wymagają dodatkowego uwzględnienia podczas natryskiwania.
Ta linia powłokowa jest zaprojektowana do obsługi różnych metalowych produktów samochodowych poprzez niestandardowe rozwiązania w zakresie obsługi obrabianych przedmiotów i natryskiwania.
System jest przeznaczony do odpowiednich przewodzących komponentów metalowych, w tym:
Części ze stopów aluminium
Komponenty z blachy stalowej
Części metalowe tłoczone
Zmontowane zespoły samochodowe
Spawane konstrukcje metalowe
Chemia do obróbki wstępnej i materiały do malowania proszkowego muszą być dobrane zgodnie z podłożem i wymaganą wydajnością.
Sekcja ładowania zawiera sprzęt podnoszący do wspomagania obsługi i pozycjonowania obrabianych przedmiotów.
Takie rozwiązanie może wspierać transport komponentów samochodowych na linię produkcyjną, szczególnie tam, gdzie wymiary produktu lub wymagania dotyczące obsługi sprawiają, że bezpośrednie ręczne ładowanie jest mniej wygodne.
Sprzęt podnoszący i stacja ładowania są zaprojektowane zgodnie z wagą obrabianego przedmiotu, wymiarami, układem zawieszenia i wymaganą zdolnością produkcyjną.
Ostateczna konfiguracja ładowania jest koordynowana z systemem przenośników i układem warsztatu.
Przygotowanie powierzchni jest kluczową częścią procesu malowania proszkowego części samochodowych.
Przed nanoszeniem proszku, komponenty metalowe muszą być oczyszczone i poddane obróbce chemicznej, aby zapewnić odpowiednie warunki dla przyczepności powłoki i odporności na korozję.
Ta linia produkcyjna zawiera wieloetapową sekwencję obróbki wstępnej składającą się z wstępnego odtłuszczania, odtłuszczania, płukania, witryfikacji i usuwania wody.
Początkowy etap czyszczenia usuwa część olejów, smarów i innych zanieczyszczeń pozostałych po tłoczeniu, formowaniu, obróbce skrawaniem lub produkcji.
Zmniejsza to obciążenie zanieczyszczeniami wchodzącymi do kolejnych etapów obróbki.
Drugi etap czyszczenia zapewnia dalsze usuwanie pozostałości procesowych z powierzchni metalowych.
Chemia czyszcząca, temperatura i czas obróbki są dobierane zgodnie z podłożem i poziomem zanieczyszczenia.
Po odtłuszczaniu, obrabiane przedmioty przechodzą przez etapy płukania w celu usunięcia pozostałości chemikaliów czyszczących.
Odpowiednie płukanie pomaga zmniejszyć przenoszenie chemikaliów do etapu powlekania konwersyjnego.
Linia produkcyjna zawiera proces obróbki wstępnej witryfikacji, powszechnie kojarzony z cienkowarstwowymi powłokami konwersyjnymi stosowanymi w przemysłowym wykańczaniu metali.
W zależności od wybranego systemu chemicznego, ta obróbka może być odpowiednia dla podłoży stalowych i aluminiowych.
Powłoka konwersyjna ma na celu wspieranie przyczepności powłoki proszkowej i wydajności antykorozyjnej.
Chemia do obróbki wstępnej i parametry operacyjne muszą być zweryfikowane dla rzeczywistych materiałów metalowych i specyfikacji powłok.
Po obróbce chemicznej i płukaniu, sprężone powietrze jest używane do usuwania zatrzymanej wody z obrabianych przedmiotów.
Ten etap jest szczególnie przydatny dla komponentów z fałdami, kanałami, zagłębionymi sekcjami lub innymi geometrami, w których może gromadzić się woda.
Wdmuchiwanie powietrza zmniejsza obciążenie wilgociące wchodzące do pieca do suszenia.
Po obróbce wstępnej, obrabiane przedmioty wchodzą do sekcji suszenia.
Piec do suszenia usuwa pozostałą wilgoć przed elektrostatycznym nanoszeniem proszku.
Warunki suszenia są określone zgodnie z wymiarami obrabianego przedmiotu, grubością metalu, prędkością przenośnika i wymaganą zdolnością produkcyjną.
Po suszeniu, komponenty przechodzą przez sekcję chłodzenia przed wejściem do kabiny natryskowej.
Ten etap pomaga doprowadzić temperaturę obrabianego przedmiotu do odpowiedniego zakresu dla wybranego procesu malowania proszkowego.
Kontrola temperatury obrabianego przedmiotu może być ważna dla stabilnego osadzania proszku i wymaganego wykończenia powierzchni.
Sekcja nanoszenia powłok obejmuje kabiny natryskowe wykonane ze stali nierdzewnej i materiałów PVC.
Układ kabiny jest opracowany zgodnie z metodą natryskiwania, wymiarami obrabianego przedmiotu, wymaganiami dotyczącymi ekstrakcji proszku i układem produkcyjnym.
Konstrukcja ze stali nierdzewnej zapewnia trwałą obudowę przemysłową odpowiednią do określonych operacji malowania proszkowego.
Kabina może być zaprojektowana z odpowiednim dostępem do pistoletów natryskowych, sprzętem do ekstrakcji, oświetleniem i udogodnieniami konserwacyjnymi.
Konstrukcja z PVC oferuje odporność chemiczną i ułatwia rutynowe czyszczenie.
Wymiary i otwory kabiny są skoordynowane z obrysem obrabianego przedmiotu i sprzętem natryskowym.
Obszar nanoszenia proszku obejmuje kontrolę temperatury i wilgotności w celu utrzymania określonych warunków pracy.
Warunki środowiskowe mogą wpływać na zachowanie proszku, elektrostatyczne nanoszenie i spójność powłoki.
Wymagane zakresy temperatury i wilgotności względnej są ustalane zgodnie z materiałem proszkowym, zaleceniami sprzętu i wymaganiami produkcyjnymi.
Linia produkcyjna łączy automatyczne natryskiwanie proszku z uzupełniającym nanoszeniem ręcznym.
Takie rozwiązanie wspiera powtarzalne operacje powlekania, jednocześnie pozwalając na dodatkową uwagę na złożone geometrie produktów.
Automatyczne elektrostatyczne pistolety natryskowe nanoszą naładowane cząstki proszku na uziemione komponenty samochodowe.
Liczba pistoletów natryskowych, ich pozycje i wszelkie ruchy posuwisto-zwrotne są dobierane zgodnie z wymiarami obrabianego przedmiotu i wymaganiami powłoki.
Automatyczne natryskiwanie jest szczególnie odpowiednie dla produkcji powtarzalnej obejmującej komponenty o spójnych geometriach.
Ręczne stacje natryskowe zapewniają dodatkową elastyczność nanoszenia.
Operatorzy mogą regulować kąty pistoletów i odległości natrysku, aby obsługiwać obszary takie jak:
Złącza spawane
Powierzchnie zagłębione
Narożniki tłoczone
Wsporniki i sekcje łączące
Złożone krawędzie
Obszary częściowo osłonięte przed automatycznymi pistoletami
Potrzeba ręcznych poprawek zależy od rzeczywistej geometrii obrabianego przedmiotu i wymaganego pokrycia powłoką.
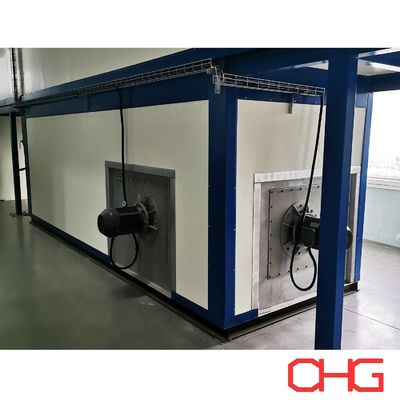
Po nanoszeniu proszku, powlekane komponenty samochodowe wchodzą do pieca do utwardzania.
Podczas ogrzewania, powłoka proszkowa topi się i płynie, tworząc ciągłą warstwę. Powłoki proszkowe termoutwardzalne następnie przechodzą sieciowanie chemiczne, aby rozwinąć swoje określone właściwości.
System utwardzania jest zaprojektowany zgodnie z wymaganiami wybranego producenta proszku.
Ważne czynniki projektowe obejmują:
Wymagana temperatura metalu
Czas przebywania w piecu
Materiał obrabianego przedmiotu
Grubość metalu
Wymiary komponentu
Prędkość przenośnika
Obieg powietrza w piecu
Jednorodność temperatury
Energia grzewcza
Ponieważ stalowe i aluminiowe komponenty mogą mieć różne charakterystyki termiczne, układ utwardzania musi być oceniony zgodnie z rzeczywistymi produktami.
Po utwardzeniu, powlekane obrabiane przedmioty wchodzą do sekcji wymuszonego chłodzenia.
Obieg powietrza przyspiesza chłodzenie i pomaga przygotować komponenty do dalszej obsługi.
System chłodzenia jest konfigurowany zgodnie z masą obrabianego przedmiotu, wymaganym przepustowością produkcyjną i dostępną przestrzenią fabryczną.
Po schłodzeniu, operatorzy ręcznie usuwają gotowe komponenty z linii produkcyjnej.
Produkty mogą następnie przejść do kontroli, montażu, pakowania lub innych operacji produkcyjnych.
Kompletny proces można podsumować w następujący sposób:
Ładowanie wspomagane windą → Wstępne odtłuszczanie → Odtłuszczanie → Płukanie → Obróbka wstępna witryfikacji → Wdmuchiwanie powietrza → Suszenie → Chłodzenie przed natryskiem → Automatyczne natryskiwanie proszku → Ręczne poprawki → Utwardzanie → Wymuszone chłodzenie → Ręczne rozładowanie
Kontrola jakości może być włączona zgodnie z wymaganiami produkcyjnymi i zarządzania jakością klienta.
Komponenty samochodowe mogą wymagać określonych standardów wydajności powłok w zależności od ich zastosowania i środowiska pracy.
Linia produkcyjna jest zaprojektowana do wspierania kontrolowanych warunków procesowych na etapach obróbki wstępnej, natryskiwania i utwardzania.
Typowe pozycje kontroli jakości obejmują:
Grubość suchej warstwy
Wygląd powierzchni
Przyczepność powłoki
Spójność koloru
Poziom połysku
Pokrycie powłoką
Wydajność utwardzania
Odporność na korozję
Dodatkowe testy mogą być wymagane zgodnie ze specyfikacjami motoryzacyjnymi klienta.
Jakość powłoki zależy od połączonej wydajności przygotowania podłoża, materiałów powłokowych, parametrów nanoszenia, warunków utwardzania i kontroli produkcji.
Linia może być zaprojektowana dla odpowiednich komponentów aluminiowych i stalowych przy użyciu kompatybilnej chemii do obróbki wstępnej i materiałów powłokowych.
Wieloetapowy system obróbki wstępnej zapewnia czyszczenie, płukanie i obróbkę konwersyjną przed nanoszeniem proszku.
Kontrola temperatury i wilgotności wspiera bardziej stabilne środowisko dla elektrostatycznego malowania proszkowego.
Automatyczne pistolety natryskowe obsługują główną operację powlekania, podczas gdy ręczne poprawki zapewniają elastyczność dla skomplikowanych komponentów samochodowych.
Suszenie, chłodzenie przed natryskiem, utwardzanie i wymuszone chłodzenie są zintegrowane w sekwencji produkcyjnej.
Ładowanie wspomagane windą i ręczne rozładowanie mogą być konfigurowane zgodnie z charakterystyką obrabianego przedmiotu klienta i warunkami fabrycznymi.
Sprzęt jest rozmieszczony w celu koordynacji ruchu obrabianych przedmiotów między sekcjami procesowymi i zmniejszenia niepotrzebnej obsługi.
Linia do malowania proszkowego może być dostosowana do odpowiednich komponentów metalowych stosowanych w produkcji samochodowej, w tym:
Wsporniki samochodowe
Zespoły z blachy stalowej
Komponenty ze stopów aluminium
Wsporniki konstrukcyjne pojazdów
Komponenty obudów akumulatorów
Obudowy sprzętu samochodowego
Części metalowe tłoczone
Spawane zespoły samochodowe
Metalowe elementy wzmacniające
Inne części samochodowe wykonane na zamówienie
Przydatność produktu zależy od podłoża, geometrii komponentu, specyfikacji powłoki i wymaganego przepustowości produkcyjnej.
| Parametr | Konfiguracja |
|---|---|
| Zastosowanie | Metalowe komponenty samochodowe |
| Materiały podłoża | Stopy aluminium i blachy stalowe |
| Ładowanie | Wspomagane windą |
| Rozładowanie | Ręczne |
| Obróbka wstępna | Wstępne odtłuszczanie, odtłuszczanie, płukanie i witryfikacja |
| Usuwanie wody | Wdmuchiwanie sprężonym powietrzem |
| Suszenie | Zintegrowany piec do suszenia |
| Chłodzenie przed natryskiem | Włączone |
| Materiały kabin natryskowych | Stal nierdzewna i PVC |
| Nanoszenie proszku | Natrysk automatyczny z ręcznymi poprawkami |
| Środowisko natrysku | Kontrolowane temperaturą i wilgotnością |
| Utwardzanie | Zintegrowane utwardzanie termiczne |
| Chłodzenie po utwardzeniu | Wymuszone chłodzenie |
| Zdolność produkcyjna | Niestandardowy |
| Wymiary obrabianego przedmiotu | Zgodnie ze specyfikacją produktu |
| Poziom automatyzacji | Specyficzny dla projektu |
| Układ fabryki | Niestandardowy |
CHG opracowuje linie produkcyjne do malowania proszkowego części samochodowych zgodnie z rzeczywistymi wymaganiami produkcyjnymi klienta.
Aby przygotować wstępny projekt i wycenę, prosimy o podanie:
Rysunki lub zdjęcia komponentów samochodowych
Materiały obrabianego przedmiotu
Maksymalna długość, szerokość i wysokość
Maksymalna waga pojedynczego obrabianego przedmiotu
Wymagana godzinowa lub dzienna zdolność produkcyjna
Wymagana grubość powłoki
Specyfikacje powłoki proszkowej
Wymagania dotyczące odporności na korozję
Specyfikacje obróbki wstępnej
Liczba kolorów powłok
Częstotliwość zmiany koloru
Dostępne wymiary fabryki
Wysokość wolna warsztatu
Energia grzewcza i zasilanie elektryczne
Obowiązujące standardy jakości motoryzacyjnej
Wymagany poziom automatyzacji
Na podstawie tych parametrów, CHG może opracować propozycję techniczną obejmującą system obróbki wstępnej, sprzęt do ładowania, kabiny natryskowe, sprzęt do natryskiwania automatycznego i ręcznego, piece do suszenia i utwardzania, sekcje chłodzenia, transport materiałów i ogólne sterowanie linią produkcyjną.
CHG dostarcza kompletne rozwiązania w zakresie linii produkcyjnych do malowania proszkowego dla producentów wymagających zintegrowanego sprzętu do wykańczania powierzchni dla metalowych części samochodowych.
Ta konfiguracja łączy wieloetapową obróbkę wstępną witryfikacji, ładowanie wspomagane windą, kabiny natryskowe ze stali nierdzewnej i PVC, automatyczne natryskiwanie z ręcznymi poprawkami, kontrolowane warunki natrysku, utwardzanie termiczne i wymuszone chłodzenie.
System jest zaprojektowany zgodnie z materiałami komponentów klienta, zdolnością produkcyjną, wymaganiami dotyczącymi powłok i układem fabryki.
Skontaktuj się z CHG ze specyfikacjami części samochodowych i wymaganiami produkcyjnymi, aby otrzymać niestandardową propozycję i wycenę linii produkcyjnej do malowania proszkowego.
![]()
![]()