|
|
| Nazwa marki: | CHG |
| Numer modelu: | AC-24 |
| MOQ: | 1 zestaw |
| Cena: | 100,000-300,000 USD |
| Warunki płatności: | L/C, D/A, D/P, T/T |
| Zdolność do zaopatrzenia: | 10 zestawów rocznie |
Zautomatyzowana linia do malowania proszkowego profili aluminiowych z przenośnikiem podwieszanym
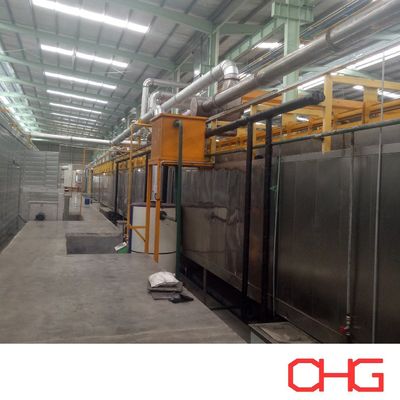
CHG projektuje i dostarczalinie produkcyjne do malowania proszkowego profili aluminiowych, zapewniając zintegrowane rozwiązania w zakresie obróbki powierzchni i wykończenia dla producentów profili aluminiowych i zakładów obróbki metali.
Linia produkcyjna jest przeznaczona do przetwarzania profili aluminiowych o różnych kształtach przekroju, długościach i wymaganiach dotyczących powłoki. Przenośnik podwieszany transportuje zawieszone profile przez etapy produkcji, podczas gdy ręczne ładowanie i rozładowywanie zapewnia elastyczność w obsłudze różnych wymiarów produktu.
System może integrować obróbkę wstępną chemiczną, suszenie wilgoci, elektrostatyczne natryskiwanie proszku, utwardzanie termiczne, chłodzenie i kontrolę w skoordynowany proces produkcyjny.
Zamiast stosować stałą konfigurację sprzętu, CHG opracowuje każdą linię do malowania profili aluminiowych zgodnie ze specyfikacją produktu klienta, zdolnością produkcyjną, dostępną przestrzenią fabryczną i wymaganą wydajnością powłoki.
| Sprzęt | Główna funkcja |
|---|---|
| Ręczna stacja załadunku | Pozycjonowanie profili aluminiowych na wieszakach przenośnika |
| Przenośnik podwieszany | Transport zawieszonych profili między sekcjami przetwarzania |
| System obróbki wstępnej chemicznej | Czyszczenie i przygotowanie powierzchni aluminiowych |
| Piec do suszenia | Usuwanie pozostałej wilgoci po obróbce wstępnej |
| Kabina do natryskiwania proszku | Zapewnienie zamkniętej przestrzeni do aplikacji proszku |
| Urządzenia do natryskiwania elektrostatycznego | Nakładanie powłoki proszkowej na profile aluminiowe |
| System odzyskiwania proszku | Zbieranie nadmiernie rozpylonego proszku |
| Piec do utwardzania | Podgrzewanie i utwardzanie nałożonej powłoki proszkowej |
| Sekcja chłodzenia | Obniżenie temperatury produktu przed obsługą |
| Stacja kontroli | Sprawdzanie jakości gotowej powłoki |
| Ręczna stacja rozładunku | Usuwanie powlekanych profili z przenośnika |
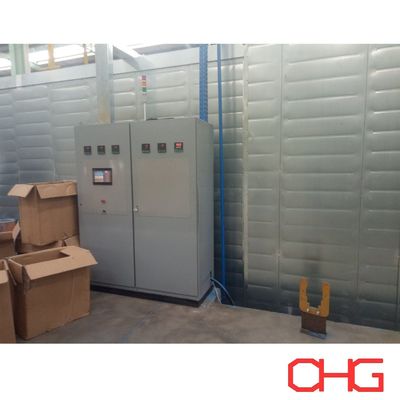
| Elektryczny system sterowania | Koordynacja urządzeń linii produkcyjnej |
Wymiary urządzeń i parametry pracy są dostosowywane do obrabianych przedmiotów i wymaganego wydajności produkcji.
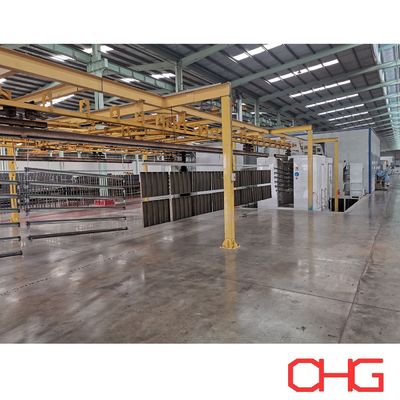
Przenośnik podwieszany jest ważną częścią linii do malowania proszkowego profili aluminiowych.
Kształtowniki aluminiowe są zawieszane na odpowiednich wieszakach i transportowane przez proces powlekania. Takie rozmieszczenie utrzymuje obrabiane przedmioty na wysokości i zapewnia dostęp do powierzchni wymagających obróbki.
System przenośników jest projektowany w oparciu o kilka czynników:
Maksymalna długość profilu aluminiowego
Wymiary przekroju
Indywidualna waga profilu
Liczba profili na wieszak
Wymagany rozstaw wieszaków
Prędkość przenośnika
Zdolność produkcyjna
Wysokość wolna hali
Dostępny układ warsztatu
Metoda zawieszania jest wybierana w celu zapewnienia stabilnego transportu i odpowiedniego dostępu do powlekania.
W przypadku długich kształtowników aluminiowych, rozstaw wieszaków i ruch obrabianego przedmiotu wymagają szczególnej uwagi, aby zmniejszyć kołysanie i interferencję między sąsiednimi profilami.
Operatorzy umieszczają profile aluminiowe na niestandardowych wieszakach na początku linii produkcyjnej.
Po powleczeniu, utwardzeniu i schłodzeniu, gotowe profile są usuwane ręcznie.
Takie rozwiązanie pozwala producentom na obsługę różnych kształtów profili i partii produkcyjnych bez konieczności stosowania w pełni zautomatyzowanych urządzeń do ładowania i rozładowywania.
Odpowiednie przygotowanie powierzchni jest niezbędne do uzyskania wymaganego przylegania i odporności na korozję produktów aluminiowych powlekanych proszkowo.
Przed aplikacją proszku, profile aluminiowe muszą być oczyszczone i poddane obróbce przy użyciu procesu zgodnego z podłożem i specyfikacją powłoki.
Kształtowniki aluminiowe mogą zawierać oleje procesowe, smary, kurz i inne zanieczyszczenia z poprzednich operacji produkcyjnych.
Sekcja czyszczenia usuwa te substancje w celu przygotowania powierzchni metalowych do dalszej obróbki chemicznej.
W zależności od charakterystyki produktu i wymagań produkcyjnych, czyszczenie może być przeprowadzane za pomocą odpowiedniego procesu natryskowego lub zanurzeniowego.
Po czyszczeniu, profile aluminiowe podlegają chemicznej obróbce wstępnej w celu przygotowania podłoża do malowania proszkowego.
W zależności od wymaganego wykonania powłoki i obowiązujących wymagań środowiskowych, proces może wykorzystywać obróbkę konwersyjną chromianową lub bezchromową.
Wybrany system powinien być zgodny ze stopem aluminium, materiałem powłoki proszkowej i zamierzonym środowiskiem użytkowania.
Etapy płukania usuwają pozostałe chemikalia między etapami obróbki.
Liczba etapów płukania i wymagana jakość wody są określone zgodnie z wybranym procesem obróbki wstępnej.
Odpowiednie płukanie pomaga utrzymać stabilne warunki obróbki i zmniejszyć zanieczyszczenie powierzchni przed powleczeniem.
Po chemicznej obróbce wstępnej, profile aluminiowe wchodzą do sekcji suszenia.
Piec do suszenia usuwa pozostałą wilgoć z powierzchni obrabianych przedmiotów, w tym wodę, która może pozostać w kanałach lub zagłębionych obszarach.
Warunki suszenia są ustalane zgodnie z wymiarami profilu, grubością materiału, układem zawieszenia i prędkością przenośnika.
Prawidłowe suszenie jest ważne, ponieważ pozostała wilgoć może przyczynić się do defektów powłoki podczas aplikacji proszku i utwardzania.
Po wysuszeniu, profile aluminiowe są transportowane do kabiny do natryskiwania proszku.
Pistolety elektrostatyczne nakładają naładowane cząstki proszku na uziemione powierzchnie aluminiowe.
Proszek przylega do obrabianych przedmiotów poprzez przyciąganie elektrostatyczne przed wejściem do etapu utwardzania.
W zależności od wymagań produkcyjnych klienta, system natryskowy może obejmować:
Automatyczne pistolety elektrostatyczne
Pionowe posuwisto-zwrotne
Ręczne stacje natryskowe
Urządzenia do podawania proszku
Systemy sterowania pistoletami natryskowymi
Urządzenia do ekstrakcji i odzyskiwania proszku
Liczba i rozmieszczenie pistoletów natryskowych są określone zgodnie z wymiarami profilu, geometrią przekroju, prędkością przenośnika i wymaganą grubością powłoki.
Kształtowniki aluminiowe są produkowane w szerokiej gamie kształtów, w tym płaskie powierzchnie, kanały, sekcje puste i profile dekoracyjne.
Te geometrie mogą wpływać na osadzanie proszku, szczególnie wokół zagłębionych obszarów i wewnętrznych narożników.
Pozycjonowanie pistoletu natryskowego, kąty aplikacji, uziemienie i parametry dostarczania proszku powinny być zatem oceniane zgodnie z rzeczywistym projektem profilu.
W razie potrzeby można zastosować dodatkowe pozycje natryskiwania lub ręczne poprawki, aby poprawić pokrycie określonych powierzchni.
Kabina do natryskiwania proszku może być podłączona do systemu ekstrakcji i odzyskiwania w celu zbierania nadmiernie rozpylonego proszku.
W zależności od konfiguracji produkcji, urządzenie do odzyskiwania może obejmować separację cyklonową, filtrację kartridżową lub inne odpowiednie układy zbierania.
System odzyskiwania jest wybierany zgodnie z:
Wymagana zdolność produkcyjna
Charakterystyka proszku
Liczba kolorów powłok
Częstotliwość zmiany koloru
Wymiary kabiny natryskowej
Wymagania dotyczące jakości powłoki
Odzyskany proszek może być ponownie użyty, gdy jest to dozwolone przez zalecenia producenta proszku i specyfikacje jakościowe klienta.
Po aplikacji proszku, profile wchodzą do pieca do utwardzania.
Podczas kontrolowanego ogrzewania, powłoka proszkowa topi się i płynie, tworząc ciągłą warstwę. Powłoki proszkowe termoutwardzalne następnie przechodzą sieciowanie chemiczne, aby rozwinąć swoje określone właściwości.
Piec do utwardzania jest projektowany zgodnie z technicznymi wymaganiami producenta proszku.
Ważne czynniki obejmują:
Wymagana temperatura metalu
Czas przebywania w piecu
Grubość profilu aluminiowego
Gęstość załadunku obrabianego przedmiotu
Prędkość przenośnika
Obieg powietrza w piecu
Jednorodność temperatury
Energia grzewcza
Ponieważ profile aluminiowe mogą mieć różne grubości ścianek i konstrukcje przekroju, warunki utwardzania powinny być oceniane zgodnie z rzeczywistymi obrabianymi przedmiotami.
Po utwardzeniu, powlekane profile aluminiowe przechodzą do obszaru chłodzenia.
Chłodzenie naturalne lub wymuszone powietrzem może być wybrane zgodnie ze zdolnością produkcyjną i dostępną przestrzenią warsztatową.
Gdy produkty osiągną odpowiednią temperaturę obsługi, przechodzą do kontroli i rozładunku.
Gotowe profile mogą być oceniane zgodnie z wymaganymi standardami powłok.
Typowe pozycje kontrolne obejmują:
Grubość suchej warstwy
Wygląd powierzchni
Jednorodność koloru
Poziom połysku
Przyczepność powłoki
Widoczne wady powierzchni
Pokrycie powłoką
Dodatkowe testy wydajności mogą być wymagane w zależności od tego, czy produkty są przeznaczone do zastosowań architektonicznych, dekoracyjnych czy przemysłowych.
Ta linia produkcyjna może być dostosowana do różnych produktów z profili aluminiowych, w tym:
Profile aluminiowe architektoniczne
Ramy okienne aluminiowe
Profile ram drzwiowych
Elementy fasad szklanych
Systemy ścianek działowych aluminiowych
Dekoracyjne kształtowniki aluminiowe
Przemysłowe profile aluminiowe
Elementy mebli aluminiowych
Aluminiowe konstrukcje wsporcze
Wykonane produkty aluminiowe
Różne zastosowania mogą wymagać specyficznych metod obróbki wstępnej, formulacji proszków, grubości powłok i standardów wydajności.
Przenośnik podwieszany i niestandardowe wieszaki mogą być zaprojektowane do obsługi kształtowników aluminiowych o różnych długościach i kształtach przekroju.
Obróbka wstępna powierzchni, suszenie, natryskiwanie, utwardzanie i chłodzenie mogą być zintegrowane w jedną linię produkcyjną, zmniejszając niepotrzebne transfery obrabianych przedmiotów.
Ręczne ładowanie i rozładowywanie pozwala operatorom na obsługę różnych typów profili i partii produkcyjnych.
Przenośnik, sprzęt natryskowy i system utwardzania mogą być skonfigurowane w celu wspierania powtarzalnych warunków przetwarzania.
Urządzenia do obróbki wstępnej mogą być wybierane zgodnie ze stopem aluminium, materiałem powłoki i wymaganą odpornością na korozję.
Układ linii produkcyjnej jest opracowywany zgodnie z dostępnymi wymiarami warsztatu, celami produkcyjnymi i przepływem materiałów.
| Parametr | Dostępna konfiguracja |
|---|---|
| Produkt | Profile i kształtowniki aluminiowe |
| Maksymalna długość profilu | Dostosowane |
| Maksymalna waga profilu | Zgodnie z projektem przenośnika i wieszaka |
| Typ przenośnika | Przenośnik podwieszany |
| Metoda ładowania | Ręczna |
| Metoda rozładunku | Ręczna |
| Obróbka wstępna | Zgodna chemiczna obróbka konwersyjna aluminium |
| Aplikacja proszku | Natryskiwanie elektrostatyczne |
| Kabina natryskowa | Dostosowane |
| Odzyskiwanie proszku | Zgodnie z wymaganiami produkcyjnymi |
| System suszenia | Zintegrowane suszenie wilgoci |
| Piec do utwardzania | Zaprojektowany zgodnie ze specyfikacją proszku |
| Chłodzenie | Naturalne lub wymuszone powietrzem |
| Prędkość przenośnika | Obliczona zgodnie ze zdolnością produkcyjną |
| Poziom automatyzacji | Specyficzny dla projektu |
| Układ warsztatu | Dostosowane |
CHG opracowuje linie produkcyjne do malowania proszkowego profili aluminiowych zgodnie z rzeczywistymi warunkami produkcyjnymi klienta.
Aby przygotować wstępną propozycję techniczną, prosimy o podanie:
Rysunki lub zdjęcia profili aluminiowych
Maksymalna długość, szerokość i wysokość profilu
Maksymalna waga na profil
Wymagana godzinowa lub dzienna zdolność produkcyjna
Liczba profili na wieszak
Wymagana grubość powłoki
Rodzaj powłoki proszkowej
Liczba kolorów
Częstotliwość zmiany koloru
Wymagania dotyczące obróbki wstępnej
Obowiązujące standardy powłok
Dostępne wymiary warsztatu
Wysokość wolna hali
Energia grzewcza i zasilanie elektryczne
Wymagany poziom automatyzacji
Na podstawie tych parametrów, CHG może ocenić układ przenośnika, system obróbki wstępnej, kabinę natryskową, sprzęt do odzyskiwania proszku, piec do utwardzania i ogólną konfigurację linii produkcyjnej.
CHG dostarcza niestandardowe linie produkcyjne do malowania proszkowego dla producentów profili aluminiowych i przemysłowych zakładów obróbki metali.
System integrujeprzenośnik podwieszany, ręczne ładowanie i rozładowywanie, obróbkę wstępną powierzchni aluminiowych, elektrostatyczne natryskiwanie proszku, utwardzanie i chłodzeniew kompletny proces powlekania.
Każda linia produkcyjna jest projektowana zgodnie z wymiarami profili aluminiowych klienta, wymaganiami dotyczącymi powłok, zdolnością produkcyjną i układem fabrycznym.
Skontaktuj się z CHG ze specyfikacjami profili aluminiowych i wymaganiami produkcyjnymi, aby otrzymać niestandardową propozycję i wycenę linii do malowania proszkowego.