|
|
| Nazwa marki: | CHG |
| Numer modelu: | AC-29 |
| MOQ: | 1 zestaw |
| Cena: | 100,000-300,000 USD |
| Warunki płatności: | D/P, T/T, D/A, L/C. |
| Zdolność do zaopatrzenia: | 10 zestawów rocznie |
Automatyczna linia do malowania proszkowego z kabiną natryskową PP i przenośnikiem Power and Free
CHG zapewnia niestandardoweautomatyczne linie produkcyjne do malowania proszkowegodla producentów przetwarzających produkty metalowe o zmiennych wymiarach, kształtach i wymaganiach dotyczących wykończenia powierzchni.
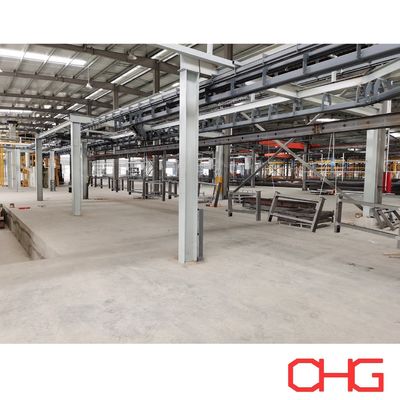
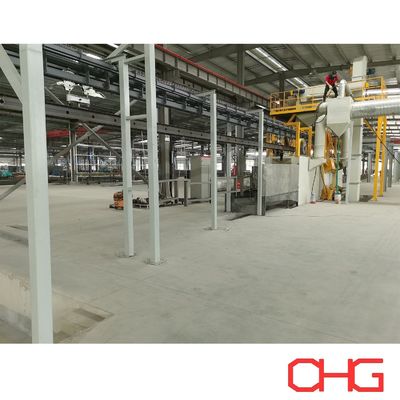
System ten integrujekabinę natryskową do malowania proszkowego z polipropylenu (PP), automatyczne pistolety elektrostatyczne, stanowiska do poprawek ręcznych oraz przenośnik podwieszany Power and Free. Detale są ładowane i rozładowywane ręcznie, podczas gdy przenośnik koordynuje transport przez główne etapy produkcji.
Połączenie automatycznego natrysku i ręcznego malowania uzupełniającego pozwala linii na obsługę zarówno standardowych elementów metalowych, jak i produktów o bardziej skomplikowanych geometriach.
Każda linia produkcyjna jest projektowana zgodnie z rzeczywistymi detalami klienta, wymaganą wydajnością malowania, zdolnością produkcyjną i dostępną przestrzenią fabryczną.
Sekcja aplikacji proszku wykorzystuje kabinę natryskową wykonaną z PP (polipropylenu).
PP zapewnia dobrą odporność na wiele chemikaliów przemysłowych i oferuje odpowiednią powierzchnię do rutynowego czyszczenia i konserwacji.
Wymiary kabiny, otwory przenośnika i układ natrysku mogą być dostosowane do maksymalnego rozmiaru detalu i wymagań produkcyjnych.
Automatyczne pistolety elektrostatyczne wykonują główną aplikację proszku, wspierając powtarzalne operacje natryskiwania.
Stanowiska do poprawek ręcznych pozwalają operatorom na nałożenie dodatkowego proszku na narożniki, powierzchnie zagłębione, spoiny spawane i inne obszary wymagające szczególnej uwagi.
Ten połączony układ zapewnia elastyczność dla producentów produkujących różne elementy metalowe.
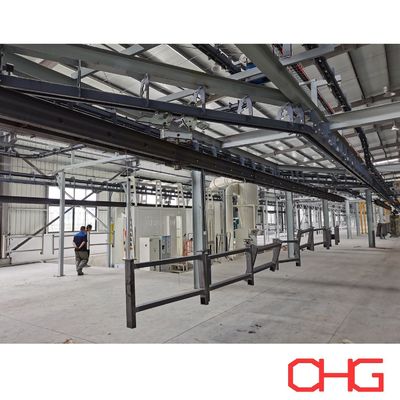
Przenośnik podwieszany transportuje zawieszone detale między etapami produkcji.
Jego konfiguracja Power and Free pozwala na zatrzymywanie, akumulację i wznowienie ruchu w wyznaczonych pozycjach, pomagając koordynować operacje przetwarzania o różnych wymaganiach czasowych.
Operatorzy umieszczają elementy metalowe na niestandardowych wieszakach na stanowisku załadunku i usuwają gotowe produkty po schłodzeniu.
Ręczna obsługa zapewnia elastyczność dla produktów o różnych kształtach, wymiarach i układach zawieszenia.
| Wyposażenie | Funkcja |
|---|---|
| Stanowisko załadunku | Ręczne pozycjonowanie detali metalowych |
| Przenośnik Power and Free | Kontrolowany transport i akumulacja nośników |
| System przygotowania powierzchni | Czyszczenie powierzchni i obróbka chemiczna |
| Piec do suszenia | Usuwanie pozostałej wilgoci |
| Kabina natryskowa PP | Zamknięty obszar aplikacji proszku |
| Pistolety automatyczne | Główna elektrostatyczna aplikacja proszku |
| Stanowiska do poprawek ręcznych | Uzupełniające malowanie skomplikowanych powierzchni |
| System odzyskiwania proszku | Zbieranie nadmiernie rozpylonego proszku |
| Piec do utwardzania | Termiczne utwardzanie powłoki proszkowej |
| Sekcja chłodzenia | Chłodzenie przed obsługą |
| Stanowisko rozładunku | Ręczne usuwanie gotowych elementów |
| Elektryczny system sterowania | Koordynacja pracy przenośnika i wyposażenia |
Ostateczny układ wyposażenia jest określany zgodnie z procesem produkcyjnym klienta.
Kabina natryskowa z polipropylenu jest ważną częścią automatycznego systemu malowania proszkowego.
Jej wewnętrzny układ jest opracowywany na podstawie wymiarów detali, orientacji zawieszenia, pozycji pistoletów automatycznych i dostępu dla operatorów ręcznych.
W zależności od projektu, kabina może zawierać:
Automatyczne pistolety elektrostatyczne
Pionowe posuwisto-zwrotne
Otwory do natrysku ręcznego
Przyłącza do odciągu proszku
Urządzenia do odzyskiwania proszku
Odpowiednie oświetlenie
Dostęp do czyszczenia i konserwacji
Niestandardowe otwory przenośnika
System odciągu jest zaprojektowany do wychwytywania proszku unoszącego się w powietrzu podczas natryskiwania.
W przypadku produkcji obejmującej wiele kolorów malowania, kabina i układ odzyskiwania mogą być również oceniane pod kątem wymaganych procedur czyszczenia i częstotliwości zmiany koloru.
Różne produkty metalowe często wymagają różnych podejść do natryskiwania.
W przypadku elementów o regularnych kształtach i powtarzalnych wymiarach, automatyczny sprzęt natryskowy może zapewnić spójne sekwencje aplikacji.
Jednak produkty z głębokimi zagłębieniami, skomplikowanymi profilami lub częściowo zamkniętymi sekcjami mogą wymagać dodatkowej uwagi w zakresie malowania.
Połączenie pistoletów automatycznych i stanowisk do poprawek ręcznych adresuje te różne wymagania w ramach jednej linii produkcyjnej.
Automatyczne pistolety natryskowe nakładają naładowane cząstki proszku na uziemione detale metalowe.
System natryskowy może być wyposażony w posuwisto-zwrotne, aby przesuwać pistolety zgodnie z wymaganym wzorem aplikacji.
Ilość pistoletów, ich rozmieszczenie, odległość natrysku i parametry pracy są dobierane zgodnie z geometrią detalu i wymaganą grubością warstwy.
Operatorzy ręczni mogą regulować kąty i pozycje pistoletów natryskowych, aby dotrzeć do obszarów trudnych do pokrycia za pomocą układu automatycznego.
Jest to przydatne w przypadku elementów z:
Konstrukcje spawane
Narożniki wewnętrzne
Sekcje zagłębione
Profile nieregularne
Wsporniki i części łączące
Skomplikowane zespoły konstrukcyjne
Wymagana równowaga między natryskiwaniem automatycznym a ręcznym zależy od asortymentu produktów i zdolności produkcyjnych.
Przenośnik Power and Free wykorzystuje oddzielne tory napędowe i swobodne do kontrolowania ruchu zawieszonych nośników.
W przeciwieństwie do konwencjonalnego przenośnika podwieszanego napędzanego w sposób ciągły, nośniki mogą być odłączane od mechanizmu napędowego i zatrzymywane w wyznaczonych miejscach.
Czyni to system odpowiednim dla linii produkcyjnych, gdzie operacje ładowania, natryskiwania, utwardzania i rozładowywania wymagają skoordynowanego przepływu materiałów.
W zależności od ostatecznego projektu toru i systemu sterowania, przenośnik może zapewnić:
Kontrolowane zatrzymywanie nośników
Akumulacja detali
Sekwencyjne zwalnianie nośników
Koordynacja z urządzeniami natryskowymi
Elastyczne operacje ładowania i rozładowywania
Efektywne wykorzystanie przestrzeni fabrycznej nad głową
Wieszaki na detale są projektowane zgodnie z rzeczywistymi wymiarami produktu, wagą i wymaganą orientacją malowania.
Odpowiednie układy zawieszenia pomagają utrzymać stabilny transport i zapewniają dostęp do powierzchni wymagających malowania.
Prędkość przenośnika, rozstaw nośników i nośność są obliczane zgodnie z wymaganą wydajnością produkcji i układem wyposażenia.
Typowa sekwencja produkcyjna to:
Ładowanie ręczne → Czyszczenie powierzchni → Obróbka chemiczna → Suszenie wilgoci → Automatyczne natryskiwanie proszku → Poprawki ręczne → Utwardzanie termiczne → Chłodzenie → Inspekcja → Rozładunek ręczny
Przed malowaniem elementy metalowe są czyszczone w celu usunięcia olejów, smarów, kurzu i innych zanieczyszczeń powierzchniowych.
Proces czyszczenia jest dobierany w zależności od materiału podłoża i początkowego stanu powierzchni.
Odpowiednie czyszczenie jest ważne dla późniejszej obróbki wstępnej i przyczepności powłoki.
Po czyszczeniu detale poddawane są odpowiedniej obróbce powierzchniowej metodą chemiczną.
Proces zależy od podłoża metalowego i wymaganej odporności na korozję.
W przypadku produktów stalowych mogą być stosowane systemy fosforanowania lub alternatywne systemy obróbki konwersyjnej.
W przypadku elementów aluminiowych odpowiednie mogą być powłoki konwersyjne chromowe lub bezchromowe.
Urządzenia do obróbki wstępnej mogą być zaprojektowane jako system natryskowy lub zanurzeniowy, w zależności od charakterystyki detalu i wymagań produkcyjnych.
Po obróbce wstępnej i płukaniu detale przechodzą przez piec do suszenia.
Ten etap usuwa pozostałą wilgoć z powierzchni przed elektrostatycznym nanoszeniem proszku.
Temperatura suszenia i czas przebywania są dobierane w zależności od wymiarów produktu, grubości materiału i układu przenośnika.
Osuszone detale wchodzą do kabiny natryskowej PP.
Automatyczne pistolety elektrostatyczne nanoszą proszek na uziemione powierzchnie metalowe.
W razie potrzeby można wykonać poprawki ręczne w celu uzyskania dodatkowego pokrycia.
Urządzenia natryskowe i parametry dostarczania proszku są konfigurowane zgodnie ze specyfikacją powłoki i geometrią detalu.
Po nałożeniu proszku detale są transportowane do pieca do utwardzania.
Kontrolowane ogrzewanie powoduje topienie i przepływ proszku w ciągłą warstwę powłoki.
W przypadku proszkowych powłok termoutwardzalnych, sieciowanie chemiczne rozwija określone właściwości powłoki.
Proces utwardzania jest projektowany zgodnie z wymaganiami producenta proszku, w szczególności wymaganą temperaturą metalu i czasem utwardzania.
Po utwardzeniu elementy powlekane wchodzą do strefy chłodzenia.
Chłodzenie naturalne lub wymuszone powietrzem może być wybrane w zależności od charakterystyki detalu i wymaganego przepływu produkcji.
Elementy są odpowiednio schładzane przed obsługą i rozładunkiem.
Gotowe produkty są sprawdzane zgodnie z wymaganymi standardami powłok.
Typowe procedury kontrolne obejmują:
Pomiar grubości suchej warstwy
Badanie wyglądu powierzchni
Test przyczepności
Weryfikacja koloru i połysku
Identyfikacja widocznych wad powłoki
Ocena pokrycia powłoką
Dodatkowe testy mogą być włączone zgodnie z zastosowaniem produktu.
Kabina natryskowa proszku może być podłączona do systemu odzyskiwania, który zbiera nadmiernie rozpylony proszek.
W zależności od wymagań produkcyjnych, układ odzyskiwania może obejmować separację cyklonową, filtrację kartuszową lub kombinację odpowiednich technologii zbierania.
System jest dobierany w zależności od charakterystyki proszku, wolumenu produkcji, częstotliwości zmiany koloru i wymaganego poziomu jakości powłoki.
Odzyskany proszek może być ponownie użyty, gdy jest zgodny z zaleceniami producenta proszku i wymaganiami jakościowymi klienta.
Odpowiedni dobór urządzeń do odzyskiwania pomaga zarządzać zużyciem proszku i utrzymywać odpowiednie warunki pracy w kabinie natryskowej.
Elastyczne przetwarzanie: System może obsługiwać różne detale metalowe dzięki niestandardowym wieszakom, ręcznej obsłudze i regulowanym układom natrysku.
Powtarzalna aplikacja proszku: Automatyczne pistolety elektrostatyczne wspierają spójne sekwencje natrysku dla odpowiednich produktów.
Możliwość uzupełniającego malowania: Stanowiska do poprawek ręcznych zapewniają dodatkową elastyczność w przypadku skomplikowanych geometrii.
Kontrolowany transport materiałów: Przenośnik Power and Free pozwala na zatrzymywanie i akumulację nośników w wyznaczonych stacjach.
Niestandardowa kabina natryskowa: Wymiary kabiny PP i wewnętrzne rozmieszczenie wyposażenia są projektowane zgodnie z obrysem detalu.
Zintegrowany przepływ produkcji: Obróbka wstępna, natryskiwanie, utwardzanie i chłodzenie mogą być koordynowane w ramach kompletnej linii produkcyjnej.
Ta automatyczna linia do malowania proszkowego może być skonfigurowana dla różnych przemysłowych produktów metalowych, w tym:
Elementy mebli metalowych
Szafy i obudowy elektryczne
Ramy maszyn
Konstrukcje stalowe
Regaly magazynowe i półki
Obudowy urządzeń przemysłowych
Metalowe części samochodowe
Elementy aluminiowe
Metalowe wsporniki i podpory
Ogólne produkty metalowe
Przydatność wyposażenia zależy od wymiarów detalu, wagi, wymagań dotyczących powłoki i wolumenu produkcji.
| Parametr | Konfiguracja |
|---|---|
| Metoda malowania | Automatyczne natryskiwanie elektrostatyczne z poprawkami ręcznymi |
| Materiał kabiny natryskowej | PP (polipropylen) |
| Typ przenośnika | Przenośnik podwieszany Power and Free |
| Ładowanie | Ręczne |
| Rozładunek | Ręczne |
| Materiał detalu | Stal, aluminium i inne odpowiednie metale przewodzące |
| Wymiary detalu | Niestandardowe |
| Nośność przenośnika | Zgodnie z wagą detalu i konstrukcją nośnika |
| Układ pistoletów natryskowych | Specyficzny dla projektu |
| Odzyskiwanie proszku | Dobierane zgodnie z wymaganiami produkcyjnymi |
| Obróbka wstępna | Zgodnie z podłożem i specyfikacją powłoki |
| Suszenie | Zintegrowane suszenie wilgoci |
| Utwardzanie | Piec do utwardzania proszku |
| Chłodzenie | Układ naturalny lub wymuszony powietrzem |
| Automatyzacja | Niestandardowa konfiguracja sterowania |
| Układ warsztatu | Specyficzne dla projektu inżynieria |
CHG projektuje linie produkcyjne do malowania proszkowego zgodnie z rzeczywistymi produktami i warunkami pracy klienta.
W celu wstępnej inżynierii i wyceny prosimy o podanie:
Rysunki lub zdjęcia detali
Materiał produktu
Maksymalna długość, szerokość i wysokość
Maksymalna waga detalu
Wymagana zdolność produkcyjna
Liczba elementów na wieszak
Rodzaj powłoki proszkowej
Wymagana grubość powłoki
Liczba kolorów i częstotliwość zmiany koloru
Wymagania dotyczące obróbki wstępnej
Dostępne wymiary warsztatu i wysokość wolna
Specyfikacje energii grzewczej i elektrycznej
Wymagany poziom automatyzacji
Na podstawie tych parametrów CHG może opracować niestandardowe rozwiązanie techniczne obejmujące przenośnik Power and Free, kabinę natryskową PP, automatyczne urządzenia natryskowe, stanowiska do poprawek ręcznych, system odzyskiwania proszku, urządzenia do obróbki wstępnej, piec do utwardzania i ogólny układ linii produkcyjnej.
CHG dostarcza zintegrowane urządzenia do malowania proszkowego dla producentów przemysłowych wymagających elastycznego wykończenia powierzchni i zautomatyzowanego transportu detali.
Połączeniekabiny natryskowej PP, automatycznego natryskiwania elektrostatycznego, poprawek ręcznych i przenośnika Power and Freepozwala na skonfigurowanie linii produkcyjnej dla różnych elementów metalowych i wymagań produkcyjnych.
Skontaktuj się z CHG, podając specyfikacje detali, układ fabryczny i wymaganą zdolność produkcyjną, aby otrzymać niestandardową propozycję i wycenę linii do malowania proszkowego.
![]()