|
|
| Nazwa marki: | CHG |
| Numer modelu: | AC-26 |
| MOQ: | 1 zestaw |
| Cena: | 100,000-200,000 USD |
| Warunki płatności: | L/C, D/A, T/T, D/P |
| Zdolność do zaopatrzenia: | 20 zestawów rocznie |
Linia produkcyjna do malowania proszkowego na mokro dla przemysłowych części metalowych
CHG projektuje i dostarczaręczne linie produkcyjne do malowania proszkowego z systemami przenośników podwieszanychdla producentów przetwarzających elementy metalowe o różnych rozmiarach, kształtach i wolumenach produkcji.
Ta konfiguracja sprzętu łączy ręczny elektrostatyczny natrysk proszkowy, kabinę natryskową ze stali węglowej, transport elementów na przenośniku, utwardzanie termiczne i naturalne chłodzenie.
Linia produkcyjna jest przeznaczona do ręcznego natrysku podczas jej początkowego działania, podczas gdy kabina natryskowa zawiera zarezerwowane pozycje instalacyjne dla przyszłego automatycznego sprzętu natryskowego.
Takie podejście pozwala producentom na ustanowienie zintegrowanego procesu malowania proszkowego, zachowując jednocześnie elastyczność w zakresie potencjalnych modernizacji automatyzacji w miarę rozwoju wymagań produkcyjnych.
| Sprzęt | Opis |
|---|---|
| Kabina natryskowa proszkowa | Wytrzymała konstrukcja ze stali węglowej |
| Metoda natrysku | Ręczne nanoszenie proszku elektrostatycznego |
| System przenośników | Przenośnik podwieszany |
| Ładowanie | Ręczne |
| Rozładowywanie | Ręczne |
| System utwardzania | Zintegrowany piec do utwardzania proszku |
| Chłodzenie | Naturalne chłodzenie |
| Przyszła rozbudowa | Zarezerwowane pozycje dla automatycznych pistoletów natryskowych |
| Wydajność produkcji | Dostosowana do wymagań elementu obrabianego |
| Układ fabryczny | Inżynieria specyficzna dla projektu |
Ostateczne wymiary sprzętu, układ przenośnika i parametry pracy są określane zgodnie z produktami klienta i warunkami produkcji.
Ręczne nanoszenie proszku jest odpowiednie dla producentów zajmujących się różnymi geometrii elementów obrabianych lub często zmieniających partie produkcyjne.
Operatorzy używają elektrostatycznych pistoletów natryskowych do nanoszenia proszku na uziemione elementy metalowe.
Podczas natrysku operator może regulować pozycję pistoletu, kąt natrysku, odległość i technikę nanoszenia zgodnie z kształtem produktu.
Zapewnia to elastyczność podczas malowania:
Nieregularne konstrukcje metalowe
Elementy spawane
Produkty z narożnikami i krawędziami
Powierzchnie wklęsłe
Różne wymiary elementów obrabianych
Małe i średnie partie produkcyjne
Produkty wymagające szczególnej uwagi na określonych powierzchniach
Natrysk ręczny jest szczególnie przydatny, gdy zakres produktów często się zmienia lub gdy automatyczne pozycjonowanie pistoletu wymagałoby powtarzalnych regulacji.
Wydajność powłoki zależy od materiału proszkowego, ustawień sprzętu, uziemienia elementu obrabianego, przygotowania powierzchni i techniki operatora.
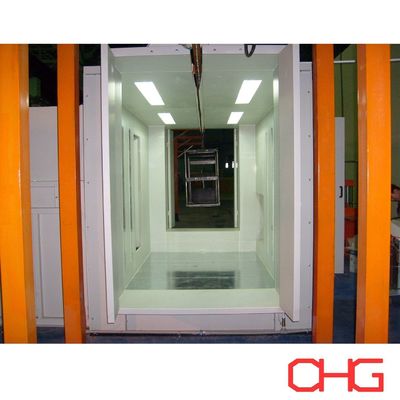
Linia produkcyjna zawierakabina do malowania proszkowego ze stali węglowejzaprojektowana w celu zapewnienia dedykowanego obszaru roboczego do ręcznego natrysku elektrostatycznego.
Konstrukcja kabiny jest opracowywana zgodnie z maksymalnymi wymiarami elementu obrabianego, układem przenośnika i wymaganym dostępem operatora.
Kabina może być skonfigurowana z:
Pozycje do ręcznego natrysku
Odpowiednie oświetlenie
Otwory przelotowe dla przenośnika
Urządzenia do ekstrakcji proszku
Systemy filtracji i zbierania proszku
Dostęp serwisowy
Zarezerwowane pozycje instalacyjne dla automatycznych pistoletów natryskowych
Wymiary kabiny i układy wewnętrzne są dobierane zgodnie z liczbą operatorów, geometrią produktu i wymaganą wydajnością produkcji.
System ekstrakcji proszku jest zaprojektowany do zbierania unoszącego się w powietrzu nadmiaru proszku i utrzymania odpowiednich warunków pracy w obszarze natrysku.
Ważną cechą tej linii produkcyjnej jest uwzględnienie przyszłej automatyzacji podczas początkowego projektowania sprzętu.
Chociaż nanoszenie proszku odbywa się ręcznie, kabina natryskowa zawiera zarezerwowane pozycje przeznaczone do instalacji automatycznych pistoletów natryskowych.
Jeśli wolumeny produkcji wzrosną lub projekty produktów staną się bardziej znormalizowane, klient może rozważyć modernizację sekcji natryskowej.
Potencjalny dodatkowy sprzęt obejmuje:
Automatyczne pistolety natryskowe elektrostatyczne
Recyprokatory pionowe
Automatyczne konstrukcje do montażu pistoletów
Urządzenia do podawania proszku
Systemy sterowania pistoletami natryskowymi
Integracja ze sterowaniem przenośnikiem
Planowanie przyszłej automatyzacji może zmniejszyć zakres modyfikacji konstrukcyjnych wymaganych podczas modernizacji.
Jednakże, możliwość instalacji automatycznego sprzętu natryskowego zależy od pierwotnych wymiarów kabiny, wydajności ekstrakcji, konfiguracji elektrycznej, układu przenośnika i wybranego sprzętu automatyzującego.
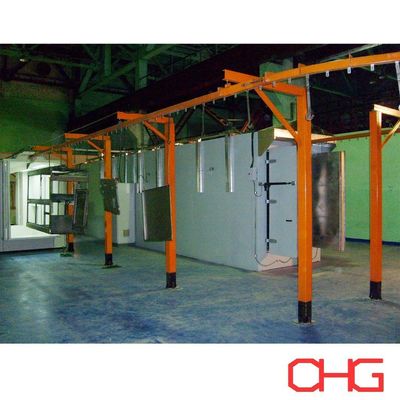
Przenośnik podwieszany łączy obszary natrysku, utwardzania, chłodzenia oraz ładowania/rozładowywania.
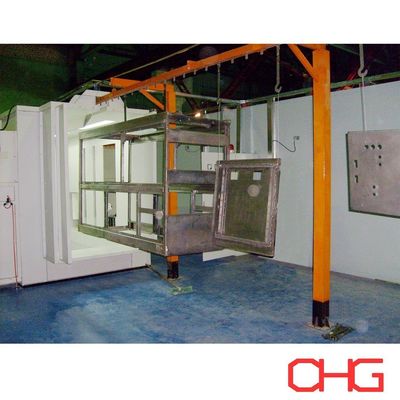
Elementy obrabiane są zawieszane na odpowiednich wieszakach i transportowane przez główne etapy malowania.
Takie rozwiązanie zmniejsza potrzebę wielokrotnego ręcznego przenoszenia między oddzielnymi urządzeniami i pomaga zorganizować przepływ produkcji.
Przenośnik jest projektowany zgodnie z:
Maksymalne wymiary elementu obrabianego
Indywidualna waga elementu obrabianego
Liczba elementów na wieszak
Rozstaw wieszaków
Wymagana prędkość przenośnika
Wydajność produkcji
Wysokość hali produkcyjnej
Czas przebywania w piecu
Wymagania dotyczące ładowania i rozładowywania
Dostosowane wieszaki mogą być projektowane do podtrzymywania różnych elementów metalowych i zapewnienia dostępu do powierzchni wymagających malowania.
Trasa przenośnika jest koordynowana z kabiną natryskową, piecem utwardzającym, obszarem chłodzenia i dostępnymi wymiarami warsztatu.
Sekwencja produkcji jest prosta:
Ręczne ładowanie → Ręczny natrysk elektrostatyczny → Utwardzanie termiczne → Naturalne chłodzenie → Ręczne rozładowywanie
Wymagania dotyczące czyszczenia i przygotowania powierzchni są oceniane zgodnie z materiałem elementu obrabianego i specyfikacją powłoki. W razie potrzeby odpowiednie urządzenia do przygotowania powierzchni mogą być zintegrowane z kompletną linią produkcyjną.
Operatorzy umieszczają elementy metalowe na wieszakach przenośnika na stanowisku ładowania.
Układ zawieszenia jest dobierany zgodnie z geometrią elementu obrabianego, wagą i dostępnością do malowania.
Odpowiedni rozstaw między elementami jest ważny dla operacji natrysku i ruchu przenośnika.
Zawieszone elementy obrabiane wjeżdżają do kabiny natryskowej ze stali węglowej.
Operatorzy nanoszą naelektryzowany proszek za pomocą ręcznych pistoletów natryskowych.
Techniki natrysku można dostosować do kształtu elementu obrabianego, szczególnie wokół narożników, spoin spawanych i wnęk.
Wymagana grubość powłoki jest określana przez specyfikację proszku i wymagania dotyczące gotowego produktu.
Po natrysku przenośnik transportuje pomalowane elementy do pieca utwardzającego.
Kontrolowane ogrzewanie powoduje topienie i płynięcie proszku. Termoutwardzalne powłoki proszkowe następnie przechodzą chemiczne sieciowanie w celu rozwinięcia swoich określonych właściwości.
System utwardzania jest projektowany zgodnie z wymaganiami producenta proszku, uwzględniając wymiary elementu obrabianego, grubość metalu, wymaganą temperaturę metalu i wydajność produkcji.
Po utwardzeniu pomalowane elementy przechodzą do obszaru naturalnego chłodzenia.
Elementy obrabiane pozostają w tym obszarze do momentu, gdy ich temperatura spadnie wystarczająco, aby można było je bezpiecznie obsługiwać i rozładowywać.
Układ chłodzenia jest opracowywany zgodnie z masą produktu, prędkością przenośnika i dostępną przestrzenią warsztatową.
Po schłodzeniu operatorzy usuwają gotowe produkty z przenośnika.
Pomalowane elementy mogą następnie przejść do kontroli jakości, montażu, pakowania lub innych operacji produkcyjnych.
Typowe pozycje kontrolne obejmują grubość powłoki, wygląd, przyczepność i widoczne wady powierzchni.
Ręczne i automatyczne systemy natrysku proszkowego służą różnym wymaganiom produkcyjnym.
| Cecha | Ręczny natrysk proszkowy | Automatyczny natrysk proszkowy |
|---|---|---|
| Metoda aplikacji | Pistolety natryskowe sterowane przez operatora | Pistolety natryskowe zaprogramowane lub sterowane mechanicznie |
| Elastyczność produktu | Odpowiedni do częstych zmian produktu | Skuteczny dla powtarzalnych geometrii produktu |
| Złożone powierzchnie | Operatorzy mogą bezpośrednio regulować pozycje natrysku | Może wymagać dodatkowych pistoletów lub ręcznych poprawek |
| Wydajność produkcji | Zależy od dostępności operatora i złożoności elementu obrabianego | Może wspierać wyższą przepustowość dla odpowiednich produktów |
| Początkowa inwestycja w sprzęt | Zazwyczaj niższa | Zazwyczaj wyższa |
| Wymagania dotyczące pracy | Wymaga operatorów natrysku | Zmniejsza bezpośrednią pracę przy natrysku, ale wymaga nadzoru systemu |
| Powtarzalność procesu | Zależy od techniki operatora | Bardziej spójne dla ustalonych programów natrysku |
| Regulacja sprzętu | Bezpośrednia regulacja ręczna | Regulacja mechaniczna lub programowa |
| Typowe zastosowania | Produkcja mieszana i produkcja w zmiennych partiach | Produkcja powtarzalna z powtarzalnymi projektami elementów obrabianych |
Wydajność transferu proszku nie może być określona wyłącznie na podstawie tego, czy aplikacja jest ręczna, czy automatyczna. Zależy ona również od sprzętu natryskowego, charakterystyki proszku, geometrii elementu obrabianego, uziemienia, przepływu powietrza i parametrów pracy.
Ręczny natrysk pozwala operatorom dostosować proces malowania do produktów o różnych wymiarach i geometriach.
Jest to przydatne dla producentów obsługujących wiele typów produktów lub zmieniających harmonogramy produkcji.
Przenośnik podwieszany transportuje elementy między natryskiem, utwardzaniem i chłodzeniem, zmniejszając potrzebę wielokrotnego ręcznego przemieszczania.
Linia produkcyjna zapewnia zintegrowany proces malowania bez konieczności stosowania automatycznych pistoletów natryskowych podczas początkowego działania.
Zarezerwowane pozycje instalacyjne pozwalają na rozważenie przyszłej automatyzacji natrysku podczas pierwotnego projektu.
Kabina natryskowa ze stali węglowej zapewnia sztywną obudowę przemysłową, którą można dostosować do różnych wymiarów elementów obrabianych i układów operatorów.
Tor przenośnika, kabina natryskowa, piec utwardzający i obszar chłodzenia są rozmieszczone zgodnie z dostępną przestrzenią warsztatową i wymaganym przepływem materiałów.
Ta ręczna linia do malowania proszkowego może być dostosowana do różnych produkowanych wyrobów metalowych, w tym:
Ramy mebli metalowych
Szafy i obudowy elektryczne
Komponenty maszyn
Konstrukcje stalowe
Regaly i półki magazynowe
Ramy sprzętu przemysłowego
Wsporniki i podpory metalowe
Części maszyn rolniczych
Drzwi metalowe i akcesoria
Ogólne elementy metalowe
Konfiguracja sprzętu jest dobierana zgodnie z wymiarami elementów obrabianych, wymaganiami dotyczącymi powłoki, wydajnością produkcji i warunkami obsługi.
CHG opracowuje każdą linię produkcyjną do malowania proszkowego zgodnie z rzeczywistymi wymaganiami produkcyjnymi klienta.
| Parametr | Zakres dostosowania |
|---|---|
| Materiał elementu obrabianego | Stal, aluminium i inne odpowiednie metale przewodzące |
| Maksymalne wymiary | Zgodnie ze specyfikacją produktu |
| Maksymalna waga | Zgodnie z konstrukcją przenośnika i wieszaka |
| Kabina natryskowa | Stal węglowa, wymiary niestandardowe |
| Nanoszenie proszku | Ręczne pistolety natryskowe elektrostatyczne |
| Możliwość natrysku automatycznego | Zarezerwowane pozycje instalacyjne |
| Przenośnik | System przenośnika podwieszanego |
| Prędkość przenośnika | Obliczona zgodnie z wymaganiami produkcji |
| Ładowanie i rozładowywanie | Ręczne |
| Przygotowanie wstępne | Zgodnie z podłożem i wymaganiami powłoki |
| Piec utwardzający | Zaprojektowany zgodnie z charakterystyką proszku i elementu obrabianego |
| Chłodzenie | Naturalne chłodzenie |
| Ekstrakcja proszku | Skonfigurowana zgodnie z wymaganiami natrysku |
| System sterowania | Specyficzny dla projektu |
| Układ warsztatu | Dostosowany |
Aby opracować odpowiedni układ linii produkcyjnej i wycenę, prosimy o podanie:
Rysunki lub zdjęcia elementów obrabianych
Materiał produktu
Maksymalna długość, szerokość i wysokość
Maksymalna waga elementu obrabianego
Wymagana wydajność godzinowa lub dzienna
Liczba produktów na wieszak
Wymagana grubość powłoki proszkowej
Typ proszku i specyfikacje powłoki
Liczba kolorów
Częstotliwość zmiany koloru
Wymagania dotyczące przygotowania powierzchni
Dostępne wymiary warsztatu
Wysokość hali produkcyjnej
Dostępna energia grzewcza
Lokalne zasilanie elektryczne
Plany przyszłej automatyzacji
Na podstawie tych informacji CHG może opracować zintegrowaną propozycję sprzętu obejmującą przenośnik podwieszany, kabinę natryskową ze stali węglowej, ręczny sprzęt natryskowy, system ekstrakcji proszku, piec utwardzający, sekcję chłodzenia oraz przygotowanie do przyszłego automatycznego natrysku.
CHG dostarcza kompletne rozwiązania linii produkcyjnych do malowania proszkowego dla producentów przemysłowych poszukujących elastycznego sprzętu malarskiego ze zintegrowanym transportem materiałów.
Ta konfiguracja łączyręczny natrysk elektrostatyczny, kabinę natryskową ze stali węglowej, transport elementu na przenośniku podwieszanym, utwardzanie termiczne i zarezerwowane pozycje do natrysku automatycznego.
Linia produkcyjna jest zaprojektowana tak, aby spełniać obecne wymagania produkcyjne, jednocześnie uwzględniając potencjalną przyszłą rozbudowę.
Skontaktuj się z CHG, podając specyfikacje swoich elementów obrabianych, wydajność produkcji i warunki warsztatowe, aby otrzymać spersonalizowaną propozycję i wycenę ręcznej linii do malowania proszkowego.