|
|
| Nazwa marki: | CHG |
| Numer modelu: | AC-17 |
| MOQ: | 1 zestaw |
| Cena: | 100,000-300,000 USD |
| Warunki płatności: | L/C, D/A, D/P, T/T |
| Zdolność do zaopatrzenia: | 10 zestawów rocznie |
Automatyczna linia do malowania proszkowego profili aluminiowych
Zintegrowany system wykańczania proszkowego dla profili aluminiowych
Ta automatyczna linia do malowania proszkowego jest opracowana do ciągłego wykańczania powierzchni profili aluminiowych o różnej długości, przekrojach i wymaganiach aplikacyjnych.
System przenośników podwieszanych transportuje profile przez główne sekcje przetwarzania, zapewniając stabilny ruch detali i łącząc przygotowanie powierzchni, suszenie, aplikację proszku, utwardzanie i chłodzenie w zintegrowany przepływ produkcji.
Ładowanie i rozładowywanie ręczne są stosowane w celu utrzymania elastyczności podczas przetwarzania różnych typów profili lub partii produkcyjnych. Kompletny system jest projektowany zgodnie z produktami klienta, wymaganą wydajnością, standardami powlekania i dostępną przestrzenią warsztatową.
Główne cechy systemu
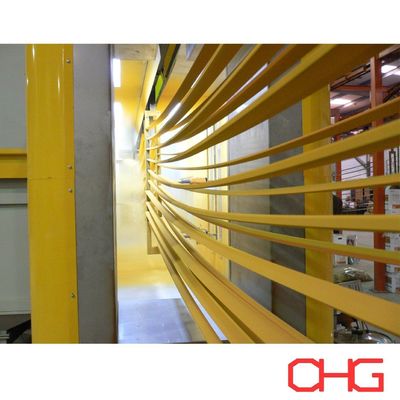
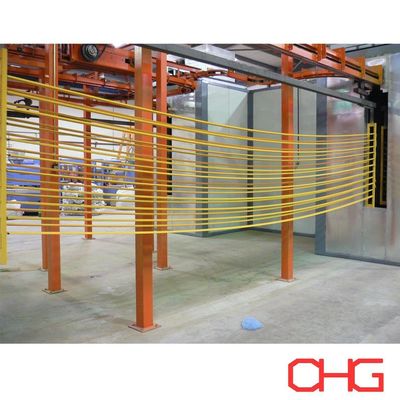
Ciągły transport podwieszany
Przenośnik podwieszany zapewnia ciągły ruch profili aluminiowych między różnymi etapami procesu, jednocześnie zmniejszając ilość miejsca na podłodze warsztatu wymaganego do obsługi materiałów.
Konfiguracja przenośnika jest określana zgodnie z:
Długość i przekrój profilu
Waga detalu
Liczba profili na wieszaku
Wymagana zdolność produkcyjna
Rozstaw wieszaków
Czas procesu
Wysokość hali
Dostosowane wieszaki mogą być projektowane w celu utrzymania odpowiedniego pozycjonowania detali podczas przygotowania powierzchni, natrysku i utwardzania.
Elastyczne ręczne ładowanie i rozładowywanie
Profile są ręcznie umieszczane na wieszakach przenośnika na stanowisku załadunku i usuwane po malowaniu i chłodzeniu.
Takie rozwiązanie zapewnia elastyczność podczas obsługi produktów o różnej długości i geometrii przekroju, bez potrzeby stosowania skomplikowanego automatycznego sprzętu do ładowania.
Automatyczna aplikacja proszku
Sekcja natryskowa może wykorzystywać automatyczne pistolety elektrostatyczne i posuwisto-zwrotne do ciągłej aplikacji proszku.
Tam, gdzie geometria produktu wymaga dodatkowego pokrycia, do linii można również włączyć ręczne stanowiska do poprawek.
Typowy proces produkcyjny
Kompletny proces malowania profili aluminiowych może być zorganizowany w następujący sposób:
Ładowanie → Czyszczenie powierzchni → Przygotowanie chemiczne → Suszenie wilgoci → Natrysk elektrostatyczny proszku → Utwardzanie → Chłodzenie → Inspekcja → Rozładowywanie
Dokładna sekwencja przygotowania powierzchni i parametry malowania są określone zgodnie ze stopem aluminium, wymaganym wykończeniem, odpornością korozyjną i wybranym systemem proszkowym.
1. Czyszczenie powierzchni
Przed obróbką chemiczną z powierzchni aluminium muszą zostać usunięte zanieczyszczenia.
Czyszczenie ma na celu usunięcie substancji takich jak:
Olej i smar
Kurz
Pozostałości po wytłaczaniu
Zanieczyszczenia z obsługi
Inne zanieczyszczenia powierzchni
Skuteczne czyszczenie przygotowuje podłoże do dalszej obróbki chemicznej i przyczynia się do stabilnej wydajności powłoki.
2. Przygotowanie aluminium
Po czyszczeniu profile przechodzą odpowiedni proces przygotowania chemicznego.
W zależności od specyfikacji powłoki, proces może obejmować:
Odłuszczanie
Płukanie wodą
Trawienie lub obróbka powierzchni
Dodatkowe płukanie
Obróbka konwersyjna
Płukanie końcowe
Dla profili aluminiowych, odpowiednie obróbki konwersyjne chromowe lub bezchromowe mogą być wybrane zgodnie z wymaganą wydajnością powłoki i specyfikacją projektu.
Przygotowanie powierzchni może być zaprojektowane jako system natryskowy lub zanurzeniowy, w zależności od geometrii profilu, zdolności produkcyjnej, procesu chemicznego i warunków fabrycznych.
3. Suszenie wilgoci
Po etapach mokrego przygotowania powierzchni, profile wchodzą do sekcji suszenia.
Pozostała woda jest usuwana przed natryskiem elektrostatycznym, aby zapewnić odpowiednie warunki powierzchniowe do aplikacji proszku.
Temperatura suszenia i czas przebywania są określone zgodnie z wymiarami profilu, grubością przekroju, prędkością przenośnika i wymaganą zdolnością produkcyjną.
4. Natrysk elektrostatyczny proszku
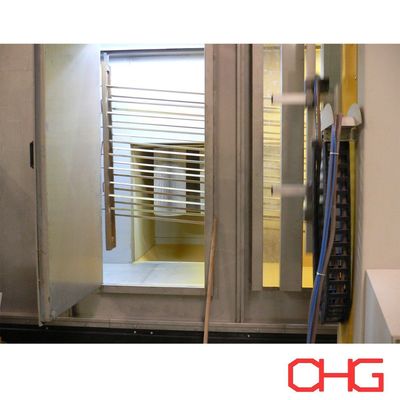
Osuszone profile są transportowane do kabiny natryskowej proszku.
Pistolety elektrostatyczne ładują cząsteczki proszku, które są przyciągane do uziemionych aluminiowych detali.
System aplikacji może być skonfigurowany z:
Automatyczne pistolety do natrysku proszku
Posuwisto-zwrotne
Ręczne pistolety do poprawek
Sprzęt do podawania proszku
System odzyskiwania proszku
Ilość, pozycjonowanie i układ natrysku pistoletów są wybierane zgodnie z przekrojem profilu, prędkością przenośnika, zdolnością produkcyjną i wymaganym pokryciem.
5. Utwardzanie proszku
Po natrysku, powlekane profile aluminiowe wchodzą do pieca utwardzającego.
Kontrolowane ogrzewanie powoduje topienie, przepływ i sieciowanie nałożonego proszku w ciągłą warstwę powłoki.
System utwardzania jest projektowany zgodnie z:
Specyfikacją utwardzania producenta proszku
Wymaganą temperaturą metalu
Grubością profilu aluminiowego
Wymiarami detalu
Prędkością przenośnika
Zdolnością produkcyjną
Prawidłowe warunki utwardzania są ważne dla uzyskania wymaganej przyczepności powłoki, wyglądu i właściwości mechanicznych.
6. Chłodzenie
Po wyjściu z pieca utwardzającego, profile przechodzą przez obszar chłodzenia.
Chłodzenie naturalne lub wymuszone powietrzem może być wybrane zgodnie z wydajnością linii, temperaturą detalu i dostępną przestrzenią fabryczną.
Po odpowiednim schłodzeniu, profile mogą być bezpiecznie sprawdzane i rozładowywane.
7. Kontrola jakości powłoki
Wykończone profile aluminiowe mogą być sprawdzane zgodnie z obowiązującymi wymaganiami dotyczącymi powłok.
Typowe pozycje kontrolne obejmują:
Grubość suchej warstwy
Wygląd powierzchni
Kolor i połysk
Przyczepność
Jednorodność powłoki
Widoczne wady powierzchni
Dodatkowe testy mogą być określone zgodnie ze standardami jakości klienta i zastosowaniem produktu.
Odzyskiwanie proszku i zmiana koloru
Kabina natryskowa może być zintegrowana z odpowiednim systemem odzyskiwania proszku do zbierania nadmiernie rozpylonego proszku.
Sprzęt do odzyskiwania jest wybierany zgodnie z:
Wielkość produkcji
Liczba kolorów proszku
Częstotliwość zmiany koloru
Wymagania dotyczące odzyskiwania proszku
Wymagany czas czyszczenia kabiny
Dla producentów często zmieniających kolory, konfiguracja kabiny natryskowej i systemu odzyskiwania powinna być rozważana łącznie podczas początkowego projektowania linii produkcyjnej.
Zastosowania
Linia może być zaprojektowana do malowania produktów aluminiowych takich jak:
Profile architektoniczne
Ramy okienne i drzwiowe
Profile fasadowe
Przemysłowe profile aluminiowe
Profile meblowe
Dekoracyjne elementy aluminiowe
Ramy paneli słonecznych
Profile systemów budowlanych
Elementy transportowe
Inne produkty z wytłaczanego aluminium
Projektowanie specyficzne dla projektu
Każda linia do malowania profili aluminiowych jest opracowywana zgodnie z rzeczywistymi warunkami produkcyjnymi klienta, a nie przy użyciu stałej konfiguracji sprzętu.
Aby przygotować projekt linii produkcyjnej, ważne są następujące informacje:
Rysunki i przekroje profili
Maksymalna i minimalna długość profili
Wymiary i waga detalu
Wymagana wydajność godzinowa lub dzienna
Profile na wieszak
Specyfikacja powłoki
Wymagania dotyczące przygotowania powierzchni
Rodzaj proszku
Liczba kolorów i częstotliwość zmiany koloru
Wymiary fabryki i wysokość hali
Dostępna energia grzewcza
Lokalne zasilanie elektryczne
Wymagany poziom automatyzacji
Na podstawie tych parametrów możemy zaprojektować kompletne rozwiązanie obejmujące system przygotowania powierzchni, sekcję suszenia wilgoci, przenośnik podwieszany, kabinę natryskową proszku, automatyczny sprzęt aplikacyjny, system odzyskiwania proszku, piec utwardzający, sekcję chłodzenia, system sterowania i układ linii produkcyjnej.
Skontaktuj się z nami, podając specyfikacje profili aluminiowych i wymagania produkcyjne, aby uzyskać niestandardową propozycję techniczną i wycenę.