|
|
| Nazwa marki: | CHG |
| Numer modelu: | AC-24 |
| MOQ: | 1 zestaw |
| Cena: | 100,000-300,000 USD |
| Warunki płatności: | L/C, D/A, D/P, T/T |
| Zdolność do zaopatrzenia: | 10 zestawów rocznie |
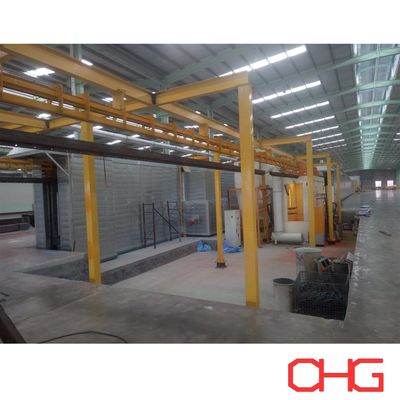
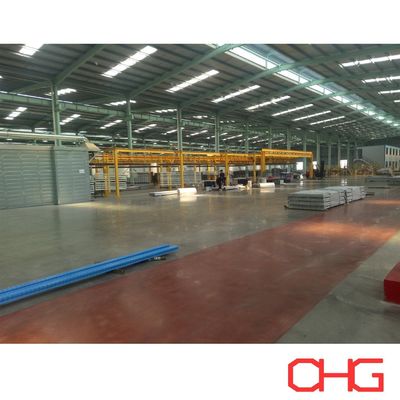
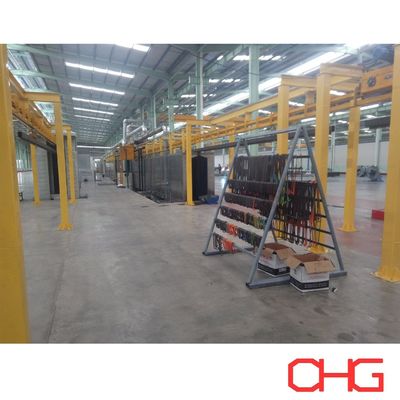
Linia do produkcji powłok proszkowych profili aluminiowych z przenośnikiem podwieszonym
Indywidualny system wykańczania powierzchni dla profili aluminiowych
Ta linia do malowania proszkowego profili aluminiowych stanowi zintegrowane rozwiązanie do wykańczania powierzchni architektonicznych i przemysłowych profili aluminiowych.
System wykorzystuje przenośnik podwieszany do transportu profili przez główne etapy produkcji, tworząc ciągły przepływ pracy od obróbki wstępnej i suszenia po nakładanie proszku, utwardzanie, chłodzenie i kontrolę końcową. Ręczny załadunek i rozładunek umożliwia producentom obsługę profili o różnych długościach, przekrojach i wymaganiach wsadowych bez wprowadzania niepotrzebnej złożoności w procesie przenoszenia materiałów.
Każda linia produkcyjna jest projektowana zgodnie z rzeczywistymi produktami aluminiowymi, wymaganą wydajnością, specyfikacją powłoki, warunkami fabrycznymi i pożądanym poziomem automatyzacji.
Główna konfiguracja sprzętu
Kompletna linia do malowania proszkowego profili aluminiowych może obejmować:
System wstępnej obróbki powierzchni aluminium
Sekcje płukania wodą
Piec do suszenia wilgoci
Przenośnik podwieszany
Kabina do malowania proszkowego
Automatyczne elektrostatyczne pistolety natryskowe
Ręczny sprzęt do poprawek
System podawania proszku
Sprzęt do odzyskiwania proszku
Piec do utwardzania proszkowego
Sekcja chłodzenia
Sterowanie PLC i HMI
Ręczne stacje załadunku i rozładunku
Ostateczna konfiguracja sprzętu zależy od procesu produkcyjnego klienta i wymagań dotyczących powłoki.
Napowietrzna obsługa materiałów
Długie profile aluminiowe wymagają stabilnego ustawienia i odpowiedniego odstępu podczas przemieszczania się po linii produkcyjnej.
Przenośnik podwieszany projektuje się biorąc pod uwagę takie czynniki jak:
Maksymalna długość profilu
Przekrój profilu
Masa przedmiotu obrabianego
Profile na wieszak
Rozstaw wieszaków
Wymagana przepustowość linii
Prędkość przenośnika
Wysokość w świetle warsztatu
Układ wyposażenia
Odpowiednie wieszaki i punkty zawieszenia dobiera się tak, aby zapewnić stabilność profili przy jednoczesnym zapewnieniu wystarczającego dostępu do obróbki wstępnej, natryskiwania proszkowego i utwardzania.
W przypadku zastosowań wymagających gromadzenia nośników lub bardziej elastycznej kontroli produkcji można również rozważyć przenośnik Power i Free.
Wstępna obróbka profili aluminiowych
Przygotowanie powierzchni ma znaczący wpływ na przyczepność i odporność korozyjną gotowej powłoki proszkowej.
Przed nałożeniem proszku profile aluminiowe są czyszczone i poddawane obróbce chemicznej w celu usunięcia zanieczyszczeń i ustalenia odpowiedniej powierzchni do powlekania.
Typowa sekwencja wstępnej obróbki aluminium może obejmować:
Odtłuszczanie → Płukanie → Trawienie / Obróbka powierzchniowa → Płukanie → Obróbka konwersyjna → Płukanie końcowe
Rzeczywista kolejność zależy od stopu aluminium, stanu powierzchni, układu chemicznego i wymaganej wydajności powłoki.
Czyszczenie i odtłuszczanie
Olej, smar, pył, pozostałości po wytłaczaniu i inne zanieczyszczenia są usuwane z powierzchni aluminium przed dalszą obróbką chemiczną.
Trawienie i obróbka powierzchniowa
W razie potrzeby można włączyć etap trawienia lub pokrewnej obróbki powierzchni w celu przygotowania podłoża aluminiowego do późniejszej obróbki konwersyjnej.
Leczenie konwersyjne
W zależności od specyfikacji projektu, na linii można zastosować odpowiednią obróbkę konwersyjną chromianową lub bezchromową.
Wybrany proces pomaga ustalić odpowiednią granicę między podłożem aluminiowym a powłoką proszkową, przyczyniając się jednocześnie do wymaganej ochrony przed korozją.
Końcowe płukanie
Pozostałości chemikaliów procesowych są usuwane przed przystąpieniem profili do suszenia. Wymagania dotyczące płukania końcowego, w tym jakość wody, są określane zgodnie z wybranym składem chemicznym obróbki wstępnej.
Suszenie wilgocią przed nałożeniem proszku
Po wstępnej obróbce na mokro profile aluminiowe trafiają do sekcji suszenia, aby usunąć resztkową wilgoć z powierzchni.
System suszenia został zaprojektowany zgodnie z:
Wymiary profilu
Grubość profilu aluminiowego
Prędkość przenośnika
Zdolność produkcyjna
Proces obróbki wstępnej
Wymagane warunki suszenia
Wystarczająco sucha powierzchnia przedmiotu obrabianego zapewnia odpowiednie warunki do późniejszej aplikacji proszku elektrostatycznego.
Aplikacja proszku elektrostatycznego
Przygotowane profile aluminiowe trafiają do kabiny lakierniczej, gdzie na uziemione detale nanoszony jest naładowany elektrostatycznie proszek.
W zależności od wymagań produkcyjnych sekcja natryskowa może łączyć:
Automatyczne pistolety natryskowe
Przeciwsobniki
Ręczne pistolety do zaprawek
Sprzęt do podawania proszku
Sprzęt do odzyskiwania proszku
Pistolety automatyczne zapewniają powtarzalną aplikację podczas produkcji ciągłej, natomiast ręczne poprawki można zastosować w przypadku skomplikowanych przekrojów, wgłębień i miejsc wymagających dodatkowego pokrycia.
Ilość i położenie pistoletów natryskowych określa się w zależności od geometrii profilu, prędkości linii, wymaganej wydajności i specyfikacji powłoki.
Odzyskiwanie proszku i zarządzanie kolorem
Nadmiernie natryskiwany proszek jest zbierany przez system ekstrakcji i odzyskiwania w kabinie.
Odpowiednia konfiguracja odzyskiwania zależy od:
Liczba kolorów proszku
Częstotliwość zmian koloru
Wielkość produkcji
Wymagania dotyczące odzyskiwania proszku
Wymagany czas czyszczenia
Konfiguracja kabiny lakierniczej
W przypadku producentów produkujących kilka kolorów, podczas wstępnego projektowania kabiny i systemu odzysku należy uwzględnić wymagania dotyczące zmiany koloru.
Utwardzanie proszkowe
Po natryskiwaniu powlekane profile transportowane są do pieca utwardzającego.
Podczas utwardzania proszek topi się, płynie i sieciuje, tworząc gotową powłokę.
System utwardzania został zaprojektowany zgodnie z wymaganiami producenta proszku i charakterystyką termiczną profili aluminiowych.
Ważne czynniki obejmują:
Wymagana temperatura metalu
Specyfikacja utwardzania proszkowego
Przekrój profilu i grubość ścianki
Prędkość przenośnika
Zdolność produkcyjna
Konfiguracja piekarnika
Dostępna energia grzewcza
Prawidłowe warunki utwardzania są ważne dla uzyskania wymaganego wyglądu, przyczepności, właściwości mechanicznych i długotrwałej wydajności powłoki.
Kontrola chłodzenia i końcowa
Po opuszczeniu pieca do utwardzania, powlekane profile przechodzą przez sekcję chłodzenia przed rozładunkiem i dalszą obsługą.
Gotowe produkty można następnie sprawdzić pod kątem wymaganej specyfikacji jakości.
Typowe elementy kontroli obejmują:
Grubość suchej powłoki
Wygląd powierzchni
Kolor i połysk
Przyczepność powłoki
Jednolitość powłoki
Widoczne wady
Można przeprowadzić dodatkowe badania zgodnie ze standardami produktu klienta i wymaganiami użytkownika końcowego.
Typowe zastosowania
Linię produkcyjną można dostosować do wyrobów aluminiowych takich jak:
Profile okienne i drzwiowe
Profile ścian osłonowych
Architektoniczne profile aluminiowe
Przemysłowe profile aluminiowe
Elementy mebli
Dekoracyjne profile aluminiowe
Ramy paneli słonecznych
Elementy systemu budowlanego
Wytłoczki związane z transportem
Ogólne produkty aluminiowe
Ponieważ różne produkty mają różne przekroje i wymagania dotyczące wykończenia, układ linii produkcyjnej i proces należy opracować w oparciu o rzeczywisty asortyment produktów.
Indywidualne rozwiązania w zakresie malowania proszkowego aluminium
Każda linia do malowania proszkowego profili aluminiowych jest projektowana zgodnie z warunkami produkcji specyficznymi dla projektu.
Aby opracować odpowiednie rozwiązanie techniczne, szczególnie ważne są następujące informacje:
Rysunki lub przekroje profili aluminiowych
Maksymalna i minimalna długość profili
Maksymalne wymiary detalu
Waga profilu
Wymagana godzinowa lub dzienna zdolność produkcyjna
Liczba profili na wieszak
Wymagana specyfikacja powłoki
Wymagania dotyczące obróbki wstępnej
Rodzaj proszku
Liczba kolorów
Częstotliwość zmiany koloru
Wymiary fabryczne i wysokość w świetle
Dostępne źródło energii
Lokalne warunki elektryczne
Wymagany poziom automatyzacji
W oparciu o te informacje możemy zaprojektować system obróbki wstępnej, sprzęt suszący, przenośnik podwieszony, kabinę do malowania proszkowego, sprzęt do nakładania i odzyskiwania proszku, piec do utwardzania, sekcję chłodzenia, system sterowania i kompletny układ linii produkcyjnej, aby spełnić wymagania produkcyjne klienta.
Skontaktuj się z nami, podając informacje o profilu aluminiowym i wymaganą moc produkcyjną, aby uzyskać indywidualną ofertę techniczną i wycenę.
![]()