logo

szczegółowe informacje o produktach

Created with Pixso. Do domu Created with Pixso. Produkty Created with Pixso.
Linia do malowania proszkowego
Created with Pixso.

Linia powlekania proszkiem zaprojektowana do wytłaczania aluminium z dostosowanym systemem wykończenia i przenośnikiem powietrznym do przepływu produkcji

Linia powlekania proszkiem zaprojektowana do wytłaczania aluminium z dostosowanym systemem wykończenia i przenośnikiem powietrznym do przepływu produkcji

Nazwa marki: CHG
Numer modelu: AC-18
MOQ: 1 zestaw
Cena: 100,000-300,000 USD
Warunki płatności: L/C, D/A, T/T, D/P
Zdolność do zaopatrzenia: 10 zestawów rocznie
Szczegółowe informacje
Miejsce pochodzenia:
Chiny
Orzecznictwo:
CE, ISO
Nr modelu:
AC-18
Powłoka:
Powłoka powłoka, proszek
Podłoże:
Aluminium
Jednostka sterująca:
PLC
Rozmiar opakowania:
20000,00 cm * 200,00 cm * 400,00 cm
Waga brutto paczki:
100000 000 kg
Personalizacja:
Dostępny
Szczegóły pakowania:
Różni się w zależności od projektu
Podkreślić:

linia powlekania proszkowego do wytłaczania aluminium

,

niestandardowa linia powlekania proszkowego do wykończenia

,

system powlekania proszkowego przenośnika powietrznego

Opis produktu

Automatyczna linia do produkcji powłok proszkowych do wytłaczania aluminium


Indywidualny system wykańczania architektonicznych i przemysłowych profili aluminiowych

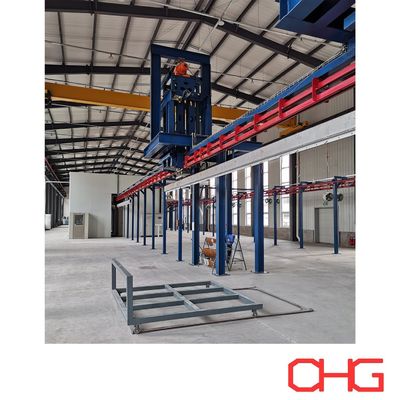
Ta automatyczna linia do malowania proszkowego została zaprojektowana do profili aluminiowych i elementów z wytłaczanego aluminium o różnych długościach, przekrojach i wymaganiach dotyczących powłoki.

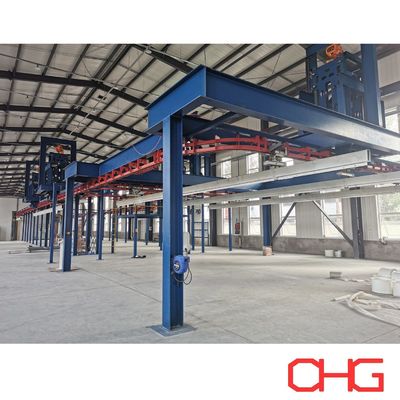
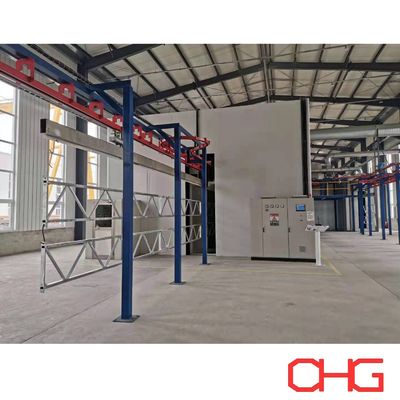
System integruje wstępną obróbkę powierzchni, suszenie, elektrostatyczne nakładanie proszku, utwardzanie, chłodzenie i obsługę materiału w skoordynowany proces produkcyjny. System przenośników podwieszanych transportuje profile pomiędzy głównymi sekcjami obróbki, a ręczny załadunek i rozładunek zapewnia elastyczność w obsłudze produktów o różnych rozmiarach i partiach produkcyjnych.

Każda linia jest dostosowywana do produktów aluminiowych klienta, wymaganej wydajności, specyfikacji powłoki, wymiarów fabrycznych i pożądanego poziomu automatyzacji.


Kompletny proces powlekania profili aluminiowych

Typową sekwencję produkcyjną można skonfigurować jako:

Załadunek ręczny → Wstępna obróbka powierzchni → Suszenie wilgocią → Elektrostatyczne natryskiwanie proszkowe → Utwardzanie proszku → Chłodzenie → Kontrola → Ręczny rozładunek

Szczegółowy proces obróbki wstępnej i powlekania dobierany jest w zależności od stopu aluminium, stanu powierzchni, wymaganej odporności na korozję i obowiązujących specyfikacji wykończenia.

Wstępna obróbka powierzchni aluminium

Przed nałożeniem proszku istotne jest prawidłowe przygotowanie powierzchni.

Profile aluminiowe mogą zawierać olej, pył, pozostałości po wytłaczaniu, tlenki i inne zanieczyszczenia, które mogą zakłócać przyczepność i wygląd powłoki.

W zależności od wymagań projektu proces obróbki wstępnej może obejmować takie etapy jak:

  • Odtłuszczanie

  • Płukanie wodą

  • Trawienie lub obróbka powierzchni

  • Dodatkowe płukanie

  • W razie potrzeby kondycjonowanie powierzchni

  • Leczenie konwersyjne

  • Końcowe płukanie

W przypadku produktów aluminiowych można wybrać odpowiednie procesy konwersji chromianowej lub bezchromowej, zgodnie z wymaganym systemem powłok i wymogami środowiskowymi.

Obróbkę wstępną można zaprojektować jako system natryskowy lub zanurzeniowy, w zależności od geometrii profilu, wydajności produkcyjnej, procesu chemicznego i warunków fabrycznych.

Suszenie wilgocią

Po wstępnej obróbce na mokro profile aluminiowe przechodzą przez sekcję suszenia w celu usunięcia resztek wody przed natryskiwaniem proszkowym.

Odpowiednio wysuszona powierzchnia zapewnia stabilniejsze warunki do elektrostatycznego nakładania proszku i pomaga zapobiegać defektom powłoki spowodowanym wilgocią.

Warunki suszenia określa się na podstawie wymiarów profilu, prędkości linii, procesu obróbki wstępnej i wymagań produkcyjnych.

Automatyczne elektrostatyczne natryskiwanie proszkowe

Po wyschnięciu profile trafiają do kabiny lakierniczej.

Automatyczne elektrostatyczne pistolety natryskowe nakładają naładowane cząsteczki proszku na uziemione powierzchnie aluminiowe. Układ natryskowy jest projektowany w zależności od wymiarów profilu, geometrii przekroju poprzecznego, prędkości przenośnika i wymaganego pokrycia powłoką.

W zależności od zastosowania sekcja malowania proszkowego może obejmować:

  • Automatyczne elektrostatyczne pistolety natryskowe

  • Przeciwsobniki

  • Ręczne stanowiska do poprawek

  • Sprzęt do podawania proszku

  • System odzyskiwania proszku

  • Sprzęt do zmiany koloru

Ręczne poprawianie można połączyć z automatycznym natryskiwaniem, gdy produkty zawierają wgłębienia lub złożone elementy przekroju poprzecznego wymagające dodatkowego pokrycia.

System odzyskiwania proszku

Nadmiar proszku można zebrać za pomocą odpowiedniego systemu odzyskiwania.

Konfiguracja odzyskiwania jest wybierana na podstawie takich czynników jak:

  • Zdolność produkcyjna

  • Liczba kolorów

  • Częstotliwość zmiany koloru

  • Wymagania dotyczące wykorzystania proszku

  • Konfiguracja kabiny lakierniczej

  • Wymagany czas czyszczenia

Można zastosować różne rozwiązania w zakresie odzyskiwania zgodnie ze strategią produkcyjną klienta i wymaganiami dotyczącymi powłoki proszkowej.

System przenośników podwieszanych

Przenośnik podwieszany łączy różne etapy produkcji i utrzymuje kontrolowany ruch profili aluminiowych na całej linii powlekania.

System przenośników został zaprojektowany zgodnie z:

  • Maksymalna długość profilu

  • Masa przedmiotu obrabianego

  • Profile na wieszak

  • Wymagana zdolność produkcyjna

  • Rozstaw wieszaków

  • Prędkość linii

  • Fabryczna wysokość w świetle

  • Układ wyposażenia

W zależności od wymaganego przepływu produkcji można rozważyć ciągły przenośnik podwieszony lub przenośnik Power and Free.

Można również opracować niestandardowe wieszaki zgodnie z geometrią profilu aluminiowego i wymaganą orientacją powłoki.

Utwardzanie proszkowe

Po nałożeniu proszku, powlekane profile transportowane są do pieca utwardzającego.

W kontrolowanych warunkach ogrzewania nałożony proszek topi się, płynie i chemicznie sieciuje, tworząc ciągłą powłokę.

Skuteczność utwardzania zależy nie tylko od temperatury powietrza w piecu, ale także od rzeczywistej temperatury metalu profili aluminiowych. Wymagane warunki utwardzania należy zatem opracować zgodnie z:

  • Specyfikacja utwardzania producenta proszku

  • Wymiary profilu

  • Grubość profilu aluminiowego

  • Prędkość przenośnika

  • Zdolność produkcyjna

  • Wymagana wydajność powłoki

Odpowiednie metody ogrzewania można wybrać w zależności od dostępnego źródła energii klienta i warunków fabrycznych.

Kontrola chłodzenia i końcowa

Po utwardzeniu profile przed rozładunkiem przechodzą przez sekcję chłodzenia.

Po wystarczającym schłodzeniu gotowe produkty można sprawdzić pod kątem wymaganej specyfikacji jakości.

Typowe elementy kontroli mogą obejmować:

  • Grubość powłoki

  • Wygląd powierzchni

  • Kolor

  • Połysk

  • Przyczepność

  • Jednolitość powłoki

  • Widoczne wady powierzchni

Dodatkowe testy wydajności można określić zgodnie ze standardami klienta dotyczącymi powłok i wymaganiami użytkownika końcowego.

Elastyczny załadunek i rozładunek

Ręczny załadunek i rozładunek zapewnia praktyczną elastyczność, gdy linia obsługuje profile o różnych długościach, przekrojach i ilościach partii.

Układ załadunku, rozstaw wieszaków i orientacja produktu są uwzględniane łącznie podczas obliczeń wydajności produkcyjnej, aby zapewnić, że konfiguracja przenośnika odpowiada wymaganej wydajności.

W razie potrzeby można również opracować inne rozwiązania do transportu materiałów w celu spełnienia wyższych wymagań w zakresie automatyzacji.


Typowe zastosowania

Automatyczne linie do malowania proszkowego profili aluminiowych mogą być zaprojektowane dla takich produktów jak:

  • Architektoniczne profile aluminiowe

  • Profile okienne i drzwiowe

  • Elementy ścian osłonowych

  • Przemysłowe profile aluminiowe

  • Profile meblowe

  • Dekoracyjne wyroby aluminiowe

  • Ramy paneli słonecznych

  • Elementy transportu

  • Ogólne produkty z wytłaczanego aluminium

Różne zastosowania mogą wymagać różnych procesów obróbki wstępnej, specyfikacji proszku, układu przenośników i warunków utwardzania.


Dostosowane linie do malowania proszkowego profili aluminiowych

Nie ma jednej standardowej linii produkcyjnej odpowiedniej dla każdego producenta profili aluminiowych. Wymiary i konfigurację urządzeń należy określić w oparciu o rzeczywiste produkty i wymagane warunki produkcji.

Ważne informacje dla inżynierów obejmują:

  • Rysunki lub przekroje profili aluminiowych

  • Maksymalna i minimalna długość profili

  • Maksymalne wymiary detalu

  • Masa przedmiotu obrabianego

  • Wymagana wydajność godzinowa lub dzienna

  • Profile na wieszak

  • Wymagana specyfikacja powłoki

  • Wymagania dotyczące procesu obróbki wstępnej

  • Liczba kolorów proszku

  • Częstotliwość zmiany koloru

  • Dostępne wymiary fabryczne i wysokość w świetle

  • Dostępna energia grzewcza

  • Lokalne warunki elektryczne

  • Wymagany poziom automatyzacji

W oparciu o te parametry możemy opracować dostosowane do indywidualnych potrzeb rozwiązanie obejmujące system obróbki wstępnej, sekcję suszenia wilgocią, przenośnik podwieszony, kabinę do malowania proszkowego, sprzęt do automatycznego nakładania proszku, system odzyskiwania proszku, piec do utwardzania, sekcję chłodzenia, system sterowania i kompletny układ linii produkcyjnej.

Skontaktuj się z nami, przedstawiając specyfikacje profili aluminiowych i wymagania produkcyjne, aby uzyskać indywidualną ofertę techniczną i wycenę.


Powder Coating Equipment Coating Production Line for Metal Structural Parts  Powder Coating Equipment Coating Production Line for Metal Structural Parts