|
|
| Nazwa marki: | CHG |
| Numer modelu: | CS-06 |
| MOQ: | 1 zestaw |
| Cena: | 5,000-100,000 USD |
| Warunki płatności: | D/A, D/P, T/T, L/C |
| Zdolność do zaopatrzenia: | 50 zestawów rocznie |
Elastyczny zautomatyzowany system powlekania przemysłowych wyrobów metalowych
Ta linia do malowania proszkowego z przenośnikiem Power i Free jest przeznaczona dla producentów wymagających elastycznego transportu materiałów, kontrolowanego przepływu produkcji i niezawodnej wydajności malowania proszkowego.
Przenośnik podwieszany Power and Free umożliwia zatrzymanie, akumulację, zwolnienie lub przesunięcie poszczególnych nośników zgodnie z wymaganiami różnych etapów procesu. W porównaniu z konwencjonalnym przenośnikiem ciągłym, taka konfiguracja zapewnia większą elastyczność, gdy produkty wymagają różnych czasów przetwarzania lub gdy na tej samej linii produkcyjnej obsługiwanych jest wiele typów detali.
Kompletny system powlekania można dostosować do wymiarów przedmiotu obrabianego klienta, wagi, zdolności produkcyjnej, wymagań dotyczących powłoki, układu fabryki i wymaganego poziomu automatyzacji.
Konfiguracja głównej linii produkcyjnej
W zależności od wymagań projektu, kompletna linia do malowania proszkowego Power i Free może integrować:
System wstępnej obróbki powierzchni
Sekcja suszenia wilgoci
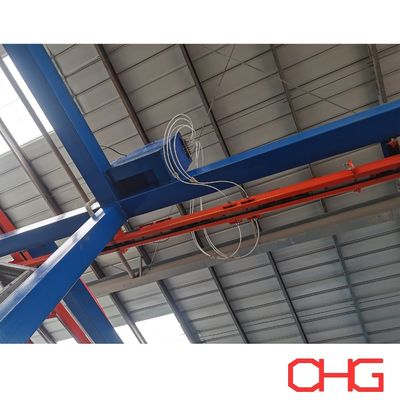
Przenośnik podwieszany zasilany i bezpłatny
Automatyczna kabina do malowania proszkowego
Automatyczne elektrostatyczne pistolety natryskowe
Ręczne stanowiska do poprawek
Sprzęt do dostarczania i odzyskiwania proszku
Piec do utwardzania proszkowego
Sekcja chłodzenia
Stanowiska załadunku i rozładunku
System sterowania PLC i HMI
Konfiguracja sprzętu jest wybierana zgodnie z rzeczywistym procesem powlekania, a nie przy użyciu ustalonego standardowego układu.
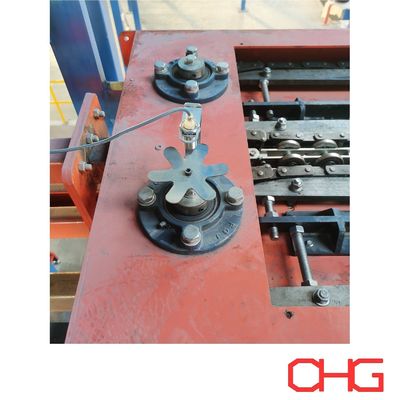
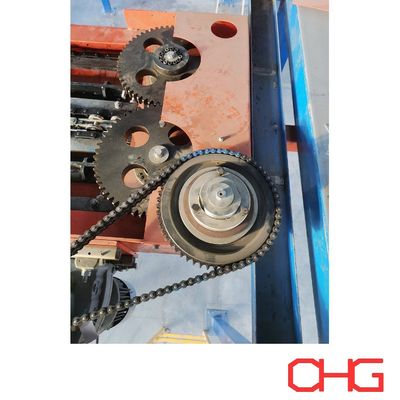
Przenośnik podwieszany zasilany i bezpłatny
Przenośnik Power i Free wykorzystuje oddzielne tory zasilające i wolne.
Tor napędowy zawiera napędzany łańcuch, podczas gdy nośniki poruszają się po wolnym torze. Dzięki odpowiednim mechanizmom sprzęgającym i zwalniającym poszczególne nośniki mogą działać niezależnie w całym systemie przenośników.
Dzięki temu obrabiane przedmioty mogą:
Poruszaj się pomiędzy różnymi etapami produkcji
Zatrzymaj się na wyznaczonych stanowiskach procesowych
Gromadzić w obszarach buforowych
Zwolnić zgodnie z wymaganiami produkcyjnymi
Transfer pomiędzy sekcjami przenośnika
Podążaj różnymi trasami, jeśli wymaga tego proces
Ta elastyczność jest szczególnie przydatna w zautomatyzowanych liniach powlekania, gdzie obróbka wstępna, natryskiwanie, utwardzanie, chłodzenie i ładowanie mogą wymagać różnych czasów procesu.
Elastyczny projekt nośnika i wieszaka
Nośniki i wieszaki są projektowane pod kątem powlekanych produktów, a nie według jednego uniwersalnego projektu.
Ważne czynniki obejmują:
Maksymalne wymiary detalu
Masa przedmiotu obrabianego
Liczba produktów na przewoźnika
Orientacja wisząca
Środek ciężkości
Wymagany odstęp między nośnikami
Dostępność pistoletu natryskowego
Wymiary otworu piekarnika
Sposób załadunku i rozładunku
System może pomieścić różne konfiguracje nośników, od mniejszych komponentów przemysłowych po duże i ciężkie produkty metalowe.
Automatyczny proces malowania proszkowego
Typową sekwencję produkcyjną można skonfigurować jako:
Ładowanie → Obróbka wstępna → Suszenie wilgocią → Natryskiwanie proszkowe → Utwardzanie proszkowe → Chłodzenie → Kontrola → Rozładunek
1. Ładowanie
Elementy metalowe montowane są na odpowiednich wieszakach lub nośnikach na stanowisku załadunku.
Załadunek może być ręczny, wspomagany wózkiem widłowym lub zintegrowany z innym sprzętem do transportu materiałów, w zależności od rozmiaru i wagi obrabianego przedmiotu.
2. Przygotowanie powierzchni
Przed nałożeniem proszku detale poddawane są wymaganemu procesowi czyszczenia i wstępnej obróbki chemicznej.
W zależności od wymagań podłoża i powłoki proces może obejmować:
Odtłuszczanie
Płukanie wodą
Kondycjonowanie powierzchni
Fosforanowanie lub inna obróbka konwersyjna
Końcowe płukanie
Można uwzględnić zarówno konfiguracje obróbki wstępnej natryskowej, jak i zanurzeniowej, zgodnie z geometrią produktu i wymaganiami produkcyjnymi.
3. Suszenie wilgocią
Po obróbce wstępnej na mokro detale przechodzą przez sekcję suszenia, aby usunąć resztkową wilgoć przed nałożeniem proszku.
Suche i odpowiednio przygotowane powierzchnie pozwalają zapewnić stabilne warunki natrysku elektrostatycznego i ograniczyć defekty powłok.
4. Elektrostatyczne natryskiwanie proszkowe
Detale trafiają do kabiny proszkowej, gdzie elektrostatyczne pistolety natryskowe nanoszą proszek na uziemione powierzchnie metalowe.
W zależności od wymaganego poziomu automatyzacji sekcja natryskiwania może zawierać:
Automatyczne pistolety natryskowe
Przeciwsobniki
Ręczne pistolety do zaprawek
Sprzęt do podawania proszku
Sprzęt do odzyskiwania proszku
Automatyczne natryskiwanie zapewnia powtarzalną aplikację na głównych powierzchniach, natomiast ręczne zaprawki można zastosować w przypadku skomplikowanych geometrii, zagłębień, narożników i innych trudnych do pokrycia miejsc.
5. Utwardzanie proszkowe
Po nałożeniu proszku przewoźnicy transportują powleczone detale do pieca utwardzającego.
W kontrolowanych warunkach ogrzewania proszek topi się, płynie i sieciuje chemicznie, tworząc ciągłą powłokę.
Warunki utwardzania określa się na podstawie specyfikacji proszku, materiału przedmiotu obrabianego, grubości metalu i wymaganej wydajności powłoki.
6. Chłodzenie
Po utwardzeniu detale przemieszczają się do obszaru chłodzenia przed kontrolą i rozładunkiem.
Chłodzenie naturalne lub wymuszone można wybrać w zależności od wydajności produkcyjnej i dostępnej przestrzeni fabrycznej.
7. Kontrola i rozładunek
Gotowe produkty są sprawdzane pod kątem wymaganej specyfikacji powłoki przed usunięciem z przenośnika.
Typowe elementy kontroli mogą obejmować grubość powłoki, wygląd, kolor, połysk, przyczepność i widoczne wady powierzchni.
Akumulacja nośników i buforowanie produkcji
Jedną z głównych zalet systemu Power and Free jest możliwość tworzenia stref akumulacji w obrębie linii produkcyjnej.
Przewoźnicy mogą czekać na wyznaczonych stanowiskach bez zatrzymywania całego systemu przenośników.
Obszary buforowe można włączyć:
Przed kabinami lakierniczymi
Przed utwardzaniem w piecach
Na stacjach załadunkowych
Na stacjach rozładunkowych
Pomiędzy procesami o różnych czasach cykli
W obszarach oczekiwania na inspekcję lub produkcję
Pomaga to koordynować różne etapy produkcji i zapewnia większą elastyczność w przypadku wystąpienia chwilowych przerw w jednym odcinku linii.
Elastyczne wyznaczanie tras przenośników
W przypadku linii produkcyjnych obsługujących różne typy produktów lub wymagania procesowe przenośnik można zaprojektować z funkcjami przenoszenia i wyznaczania trasy.
W zależności od układu może to umożliwić niektórym przewoźnikom:
Wprowadź różne sekcje powlekania
Pomiń wybrane obszary procesowe
Przejdź do stref akumulacji
Przejście na alternatywne ścieżki produkcyjne
Dotrzyj do różnych stacji załadunku lub rozładunku
Rzeczywisty układ tras ustalany jest zgodnie z procesem produkcyjnym klienta i układem warsztatu.
Sterowanie przenośnikiem i procesem oparte na sterowniku PLC
Przenośniki Power i Free można zintegrować z systemem sterowania kompletnej linii malowania proszkowego.
W zależności od projektu sterownik PLC i system HMI mogą koordynować:
Obsługa przenośnika
Ruch przewoźnika
Pozycje zatrzymania i zwolnienia
Strefy akumulacyjne
Prędkość przenośnika
Wykrywanie przedmiotu obrabianego
Routing procesów
Blokowanie sprzętu
Obsługa sprzętu natryskowego
Obsługa piekarnika
Alarmy usterek i monitorowanie stanu
Dzięki tej integracji sprzęt do transportu materiałów i powlekania może działać jako skoordynowany system produkcyjny.
Bezpieczeństwo i ochrona sprzętu
Można zastosować odpowiednie środki bezpieczeństwa w zależności od układu przenośnika, charakterystyki przedmiotu obrabianego i środowiska pracy.
Mogą one obejmować:
Urządzenia zatrzymania awaryjnego
Wykrywanie pozycji przewoźnika
Zabezpieczenie przenośnika przed przeciążeniem
Blokady sprzętu
Zabezpieczenia mechaniczne
Alarmy o usterkach
W razie potrzeby kontrola antykolizyjna
Ochrona operatora w obszarach załadunku i rozładunku
Konfiguracja bezpieczeństwa jest określana podczas szczegółowego projektowania zgodnie z rzeczywistą linią produkcyjną.
Główne zalety
Elastyczny transport przedmiotu obrabianego
Indywidualne sterowanie nośnikiem umożliwia koordynację detali z różnymi czasami procesów i sekwencjami produkcyjnymi.
Wydajny przepływ produkcji
Akumulacja i kontrolowane uwalnianie nośnika pomagają zrównoważyć ruch materiału pomiędzy różnymi sekcjami linii powlekania.
Ograniczona obsługa ręczna
Po załadowaniu na nośniki detale mogą być automatycznie transportowane przez wiele procesów powlekania.
Efektywne wykorzystanie przestrzeni warsztatowej
Układ przenośnika podwieszanego pozostawia więcej powierzchni dostępnej dla sprzętu procesowego, operatorów, konserwacji i transportu materiałów.
Nadaje się do różnych produktów
Dostosowane do indywidualnych potrzeb wsporniki, wieszaki, odstępy i prowadzenie sprawiają, że system nadaje się do szerokiej gamy elementów metalowych.
Możliwość rozbudowy automatyzacji
Przenośnik można zintegrować z automatycznymi urządzeniami natryskowymi, systemami kontroli procesu i innymi urządzeniami produkcyjnymi zgodnie z wymaganym poziomem automatyzacji.
Typowe zastosowania
Linie do malowania proszkowego Power i Free można projektować dla takich produktów jak:
Komponenty samochodowe
Szafy i obudowy elektryczne
Produkty HVAC
Meble metalowe
Regały magazynowe i regały
Elementy maszyn
Sprzęt rolniczy
Drzwi i ościeżnice metalowe
Gotowe wyroby stalowe
Ogólne przemysłowe komponenty metalowe
Indywidualne linie do malowania proszkowego i darmowego malowania proszkowego
Każda linia produkcyjna jest projektowana w oparciu o rzeczywiste wymagania produkcyjne klienta.
Kluczowe informacje wymagane do projektowania systemu obejmują:
Materiał przedmiotu obrabianego
Maksymalne wymiary
Maksymalna waga
Produkty według przewoźnika
Wymagana zdolność produkcyjna
Specyfikacja powłoki
Wymagania dotyczące obróbki wstępnej
Liczba kolorów i częstotliwość zmiany kolorów
Wymiary fabryczne i wysokość w świetle
Dostępna energia grzewcza
Wymagania dotyczące załadunku i rozładunku
Wymagane stanowiska akumulacyjne
Poziom automatyzacji
W oparciu o te parametry możemy opracować dostosowane rozwiązanie obejmujące przenośniki Power i Free, system nośników i wieszaków, sprzęt do obróbki wstępnej, kabinę do malowania proszkowego, sprzęt do nakładania i odzyskiwania proszku, system utwardzania, sekcję chłodzenia, system sterowania i kompletny układ linii produkcyjnej.
Skontaktuj się z nami, przekazując informacje o przedmiocie obrabianym i wymagania produkcyjne, aby uzyskać indywidualną ofertę i ofertę linii do malowania proszkowego Power i Free.
![]()