|
|
| Nazwa marki: | CHG |
| Numer modelu: | PR-PSS-03 |
| MOQ: | 1 zestaw |
| Cena: | 100,000-200,000 USD |
| Warunki płatności: | D/A, L/C, D/P, T/T. |
| Zdolność do zaopatrzenia: | 10 zestawów rocznie |
Automatyczny system wstępnej obróbki natryskowej dla linii malowania proszkowego
Przygotowanie powierzchni metalu przemysłowego przed malowaniem proszkowym
System wstępnej obróbki natryskowej jest istotną częścią kompletnej linii produkcyjnej powłok proszkowych. Jego podstawową funkcją jest usuwanie oleju, brudu, pozostałości po obróbce i innych zanieczyszczeń z metalowych przedmiotów podczas chemicznego przygotowania podłoża do późniejszego nałożenia proszku.
Podczas pracy elementy obrabiane przechodzą przez zamknięte sekcje obróbki, w których za pomocą strategicznie rozmieszczonych dysz natryskowych stosowane są roztwory czyszczące, płuczące i przekształcające. Właściwie skonfigurowany proces obróbki wstępnej pomaga poprawić przyczepność powłoki proszkowej, ochronę przed korozją i ogólną spójność wykończenia.
Sekwencję procesu, środki chemiczne do obróbki, liczbę etapów, wymiary sprzętu i parametry operacyjne można dostosować do materiału przedmiotu obrabianego, stanu powierzchni, wydajności produkcyjnej i wymaganej wydajności powłoki.
Jak działa system wstępnej obróbki natryskowej
Detale transportowane są przez szereg stref obróbki za pomocą przenośnika linii produkcyjnej. Pompy tłoczą wymagane ciecze procesowe z poszczególnych zbiorników do rur i dysz natryskowych rozmieszczonych wokół obrabianych przedmiotów.
Na każdym etapie wykonuje się określoną funkcję czyszczenia, płukania lub obróbki chemicznej, zanim produkty przejdą do następnej sekcji.
Typowy proces może obejmować:
Odtłuszczanie → Płukanie wodą → Obróbka konwersyjna → Płukanie wodą → Płukanie końcowe → Suszenie wilgocią
Jeżeli wymaga tego specyfikacja produktu lub powłoki, można włączyć dodatkowe etapy obróbki.
Główne etapy obróbki wstępnej
1. Odtłuszczanie i czyszczenie
Pierwsza obróbka chemiczna usuwa zanieczyszczenia nagromadzone podczas produkcji, obróbki, przechowywania i obsługi.
Typowe zanieczyszczenia to:
Olej i smar
Kurz i brud
Płyny obróbkowe
Odciski palców
Pozostałości produkcyjne
Inne zanieczyszczenia powierzchni
Roztwór czyszczący jest natryskiwany na obrabiane elementy za pomocą wielu dysz, aby zapewnić skuteczny kontakt z wymaganymi powierzchniami.
Dokładne odtłuszczenie pozwala uzyskać czyste podłoże i przygotować obrabiany przedmiot do późniejszej obróbki chemicznej.
2. Płukanie wodą
Po odtłuszczeniu produkty przechodzą przez jedną lub więcej sekcji płuczących.
Etapy płukania usuwają resztki środków czyszczących i zanieczyszczeń z przedmiotu obrabianego przed kolejnym procesem obróbki.
Skuteczne płukanie pomaga również:
Zmniejsz ryzyko przenoszenia substancji chemicznych
Ogranicz zanieczyszczenie pomiędzy zbiornikami procesowymi
Utrzymuj bardziej stabilne warunki kąpieli
Popraw ogólną spójność obróbki wstępnej
W zależności od wymagań procesu można zastosować płukanie wieloetapowe lub płukanie kaskadowe.
3. Kondycjonowanie powierzchni
Jeśli wymaga tego wybrany proces chemiczny, przed obróbką konwersyjną można włączyć etap kondycjonowania powierzchni.
Zamiast po prostu zwiększać chropowatość powierzchni, ten etap służy do ustalenia bardziej odpowiedniego i jednolitego stanu powierzchni dla późniejszego procesu konwersji.
Wymagania dotyczące kondycjonowania powierzchni zależą od materiału podłoża i wybranego składu chemicznego obróbki wstępnej.
4. Leczenie konwersyjne
Po oczyszczeniu i spłukaniu powierzchnię metalu można poddać odpowiedniej obróbce konwersyjnej w celu poprawy przyczepności powłoki i odporności na korozję.
W zależności od podłoża i wymagań projektu opcje obróbki mogą obejmować:
Fosforowanie żelaza
Fosforowanie cynkowe
Inne procesy powlekania konwersyjnego
Pasywacja tam, gdzie jest to wymagane
Dokładny proces chemiczny należy wybrać w zależności od materiału przedmiotu obrabianego, wymaganej odporności na korozję, specyfikacji powłoki proszkowej i obowiązujących norm jakości.
5. Końcowe płukanie
Po obróbce konwersyjnej dodatkowe płukanie usuwa niepożądane pozostałości środków chemicznych przed suszeniem.
Konfigurację płukania końcowego można zaprojektować zgodnie z wybranym procesem chemicznym i wymaganą jakością powierzchni.
W razie potrzeby do końcowych etapów płukania można także dodać oczyszczoną lub dejonizowaną wodę.
6. Suszenie wilgocią
Przed wejściem do kabiny proszkowej należy usunąć resztki wody z obrabianych detali.
Sekcja suszenia zapewnia kontrolowane ogrzewanie, aby zapewnić, że produkty osiągną etap nakładania proszku z wystarczająco suchymi powierzchniami.
Właściwe odprowadzenie wilgoci pozwala zredukować wady powłoki i zapewnia stabilne warunki elektrostatycznego natryskiwania proszkowego.
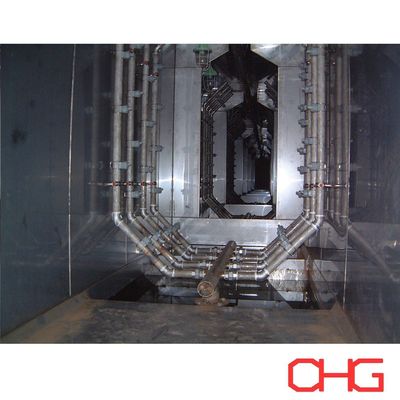
System cyrkulacji natrysku
Efektywna cyrkulacja cieczy jest ważną częścią sprzętu do obróbki wstępnej.
Każdy etap procesu może obejmować takie elementy, jak:
Zbiorniki procesowe
Pompy obiegowe
Rury natryskowe
Dysze natryskowe
Filtry
Sprzęt grzewczy
Kontrola poziomu cieczy
Rurociągi i zawory
Układ dysz natryskowych jest zaprojektowany zgodnie z wymiarami i geometrią obrabianego przedmiotu, aby zapewnić skuteczny zasięg zabiegu.
Wydajność pompy, ciśnienie natrysku, ilość dysz i rozmieszczenie rur dobierane są zgodnie z rzeczywistymi wymaganiami procesu, a nie przy użyciu ustalonej konfiguracji standardowej.
Zamknięty tunel do obróbki wstępnej
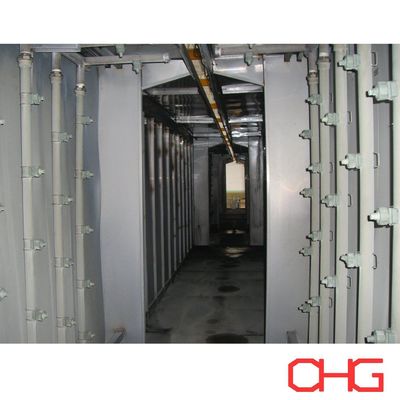
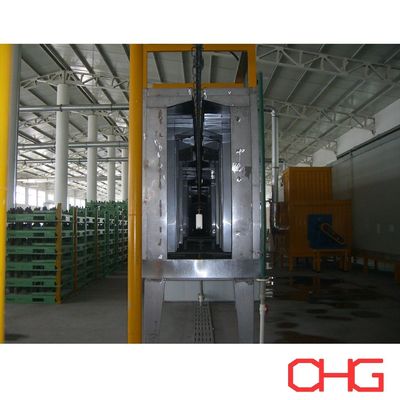
Sekcje obróbki natryskowej są zazwyczaj zamknięte w tunelu obróbki wstępnej, w którym znajdują się ciecze do natryskiwania i oddzielne procesy chemiczne.
Tunel i zbiorniki procesowe mogą być wykonane z odpowiednich materiałów odpornych na korozję, w zależności od środków chemicznych stosowanych na każdym etapie oczyszczania.
Projekt sprzętu może obejmować:
Drzwi dostępowe
Obszary inspekcji
Układy drenażowe
Powstrzymywanie mgły
Dostęp konserwacyjny
Oddzielenie stref zabiegowych
Całkowita długość tunelu zależy od prędkości przenośnika, wymaganego czasu obróbki, liczby etapów procesu i wymiarów przedmiotu obrabianego.
Automatyczna kontrola procesu
System obróbki wstępnej można zintegrować ze sterownikiem PLC i HMI linii produkcyjnej.
W zależności od wymagań projektu system może sterować lub monitorować:
Temperatura kąpieli
Działanie pompy
Ciśnienie natrysku
Poziom cieczy
Sprzęt grzewczy
Obsługa przenośnika
Sekwencja procesu
Stan sprzętu
Warunki alarmowe
W razie potrzeby stężenie środków chemicznych można również monitorować lub zarządzać nimi za pomocą odpowiednich przyrządów i systemów dozowania środków chemicznych.
Scentralizowane sterowanie pomaga utrzymać powtarzalne warunki pracy i upraszcza zarządzanie produkcją.
Główne zalety
Typowe zastosowania
Systemy natryskowej obróbki wstępnej można stosować do szerokiej gamy przemysłowych produktów metalowych, w tym:
Komponenty samochodowe
Szafy i obudowy elektryczne
Meble metalowe
Regały magazynowe i regały
Komponenty HVAC
Części maszyn
Sprzęt rolniczy
Drzwi i ościeżnice metalowe
Gotowe wyroby stalowe
Ogólne przemysłowe komponenty metalowe
Można opracować różne konfiguracje procesów dla stali, stali ocynkowanej, aluminium i innych odpowiednich podłoży.
Indywidualne rozwiązania w zakresie wstępnej obróbki natryskowej
Każdy system obróbki wstępnej jest projektowany zgodnie z produktami klienta i wymaganą wydajnością powłoki.
Ważne informacje dotyczące projektowania systemu obejmują:
Materiał przedmiotu obrabianego
Maksymalne wymiary i waga
Stan powierzchni przed obróbką
Wymagana zdolność produkcyjna
Prędkość przenośnika
Wymagana odporność na korozję
Proces chemiczny obróbki wstępnej
Dostępne wymiary fabryczne
Jakość wody i warunki zaopatrzenia
Źródło energii grzewczej
Wymagania dotyczące oczyszczania ścieków
Wymagany poziom automatyzacji
W oparciu o te parametry możemy opracować indywidualne rozwiązanie obejmujące proces obróbki wstępnej, tunel natryskowy, zbiorniki procesowe, pompy obiegowe, rozmieszczenie dysz, system grzewczy, sekcję suszenia wilgocią, system sterowania i integrację z kompletną linią malowania proszkowego.
Skontaktuj się z nami, przekazując informacje dotyczące przedmiotu obrabianego i produkcji, aby uzyskać indywidualną propozycję systemu wstępnej obróbki natryskowej.
![]()