|
|
| Nazwa marki: | CHG |
| Numer modelu: | AC-29 |
| MOQ: | 1 zestaw |
| Cena: | 100,000-300,000 USD |
| Warunki płatności: | L/C, D/A, D/P, T/T |
| Zdolność do zaopatrzenia: | 10 zestawów rocznie |
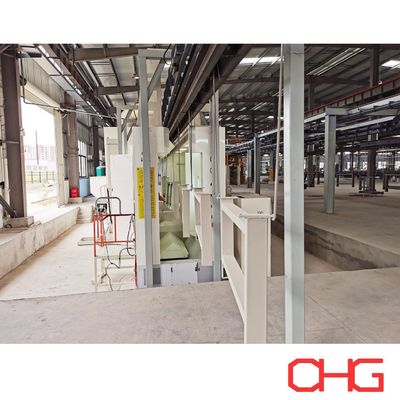
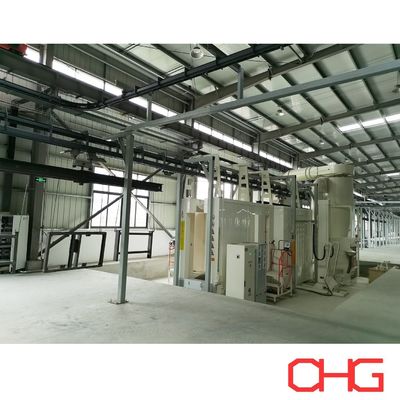
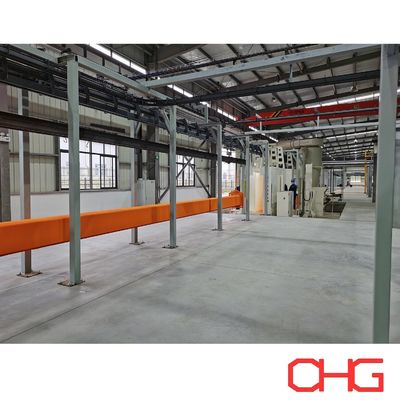
Automatyczna linia powlekania proszkiem różnych elementów metalowych
Elastyczny system powlekania proszkiem z napędem i wolnym przenośnikiem
Ta automatyczna linia produkcyjna powłoki proszkowej jest przeznaczona do przemysłowych elementów metalowych o różnych wymiarach, ciężarach, kształtach i cechach strukturalnych.Dzięki połączeniu automatycznego elektrostatycznego opryskiwania proszkiemSystem zapewnia wydajne i elastyczne rozwiązanie powlekania dla szerokiej gamy wyrobów metalowych.
Kabina spryskiwacza proszku jest wykonana z trwałego materiału PP (polipropylenu), zapewniającego doskonałą odporność chemiczną i korozyjną dla niezawodnej długotrwałej pracy.
Ręczne załadunek i rozładunek zapewniają dodatkową elastyczność podczas obsługi różnych geometrii części roboczej,natomiast zautomatyzowane sekcje przenoszenia i opryskiwania pomagają utrzymać stabilną wydajność produkcji i konsekwentną jakość powłoki.
Automatyczne opryskiwanie z ręcznym dopasowaniem
System aplikacji proszku łączy w sobie automatyczne pistolety rozpylające z dodatkowym ręcznym powłoką.
Główną operację opryskiwania wykonują pistolety automatyczne, zapewniające powtarzalne stosowanie proszku na standardowych powierzchniach.Stacje ręczne pozwalają operatorom nakładać dodatkowy proszek na obszary trudne do dotarcia do broni automatycznej.
Ta konfiguracja jest szczególnie przydatna w przypadku produktów z:
Złożone geometrie
Procesory wgniecione
Rogi i krawędzie
Pozostałe urządzenia
Powierzchnie nieregularne
Różne konfiguracje produktów na tej samej linii
Połączenie automatycznego i ręcznego opryskiwania zapewnia praktyczną równowagę między wydajnością produkcji a elastycznością powłoki.
Klatka do rozpylania proszku PP
Kabina rozpylania jest wykonana z materiału z polipropylenu (PP), nadającego się do zastosowań przemysłowych w zakresie powlekania proszkiem.
Główne cechy charakterystyczne obejmują:
Dobra odporność chemiczna
Konstrukcja odporna na korozję
Trwałe działanie
Wygodne czyszczenie i konserwacja
Dostosowanie do różnych wymiarów przedmiotu
Wymiary kabiny, układ pistoletu automatycznego, ręczne pozycje rozpylania, system ekstrakcji i konfiguracja odzysku proszku mogą być projektowane zgodnie ze specyficznymi wymaganiami produkcyjnymi.
System przenośnika mocy i wolnego powietrza
Przenośnik silnikowo-wolny przewozi elementy między różnymi sekcjami linii produkcyjnej.
W porównaniu z konwencjonalnym ciągle poruszającym się przenośnikiem, system Power and Free zapewnia większą elastyczność w sterowaniu poszczególnymi nośnikami.kawałki mogą być transportowane, zatrzymane, gromadzone lub uwalniane zgodnie z wymaganiami procesu.
Do najważniejszych korzyści należą:
Elastyczne przemieszczanie nośnika
Stabilny transport różnych części roboczych
Zdolność akumulacji
Skuteczne wykorzystanie powierzchni warsztatów
Dostosowanie do różnych czasów procesu
Elastyczne harmonogramy produkcji
Pojemność przenośnika, odległość między nośnikami, prędkość, konstrukcja wieszaka i trasa są określone w zależności od przedmiotu roboczego i wymaganej produkcji.
Ręczne załadunek i rozładunek
Dedykowane ręczne obszary załadunku i rozładunku umożliwiają operatorom pozycjonowanie i usuwanie części roboczych zgodnie z ich indywidualną geometrią.
System ten jest odpowiedni do produkcji obejmującej wiele typów wyrobów, ponieważ zapewnia elastyczność bez konieczności zastosowania dedykowanego automatycznego systemu obróbki dla każdej konfiguracji przedmiotu.
Systemy ładowania i wieszaki mogą być dostosowywane zgodnie z:
Wymiary produktu
Masa obrabiarków
Punkty zawieszone
Orientacja produktowa
Wymagane pokrycie powłoką
Pojemność produkcyjna
Typowy proces powlekania proszkiem
Kompletna linia produkcyjna powłoki proszkowej zwykle obejmuje obróbkę powierzchni, suszenie, nakładanie proszku, utwardzanie i chłodzenie przed rozładunkiem gotowych produktów.
1Przygotowanie powierzchni
Metalowe elementy są najpierw oczyszczane, aby usunąć zanieczyszczenia, które mogłyby przeszkadzać w późniejszym obróbce i powleczeniu.
W zależności od stanu podłoża i początkowej powierzchni preparat może usunąć:
Olej i tłuszcz
Pył i brud
Pozostałości z przetwórstwa
Inne zanieczyszczenia powierzchniowe
Skuteczne oczyszczanie powierzchni stanowi podstawę stabilnej pretratycji i wydajności powłoki.
2. Przedtraktowanie chemiczne
Po wstępnym oczyszczeniu przedmioty poddawane są odpowiedniemu chemicznemu przetworzeniu wstępnemu.
Dokładny proces zależy od materiału podłoża i wymaganej ochrony przed korozją.
Odtłuszczanie
Zmywanie
Fosforowanie
Obsługa konwersji
Pasywacja
Ostatnie płukanie
Przedobór pomaga poprawić przyczepność powłoki i przyczynia się do odporności na korozję całego systemu powłoki.
3. Wypłuka
Po wstępnej obróbce przed zastosowaniem proszku należy usunąć pozostałą wilgoć.
Przedmioty robocze przechodzą przez sekcję suszenia w kontrolowanych warunkach, aby zapewnić czystą i suchą powierzchnię do elektrostatycznego opryskiwania.
4. Wykorzystanie proszku elektrostatycznego
Przygotowane przedmioty do pracy wprowadzane są do kabiny do rozpylania proszku, gdzie na uziemione powierzchnie metalowe nakłada się elektrostatycznie naładowany proszek.
Automatyczne pistolety rozpylające zapewniają podstawowe zastosowanie powłoki, podczas gdy ręczne dopracowywanie może być stosowane do złożonych lub trudno dostępnych obszarów.
System rozpylania jest zaprojektowany w taki sposób, aby osiągnąć:
Konsekwentne rozkładanie proszku
Stabilna grubość powłoki
Skuteczne stosowanie proszku
Całkowite pokrycie wymaganych powierzchni
Powtarzalna jakość wykończenia
5. Proch oczyszczający
Po opryskaniu powlekane elementy są transportowane do pieca utwardzającego.
W kontrolowanych warunkach utwardzania proszek topi się, przepływa i chemicznie łączy się, tworząc ciągłą folie powłokową.
Temperatura utwardzania i czas trwania są określane w zależności od specyfikacji proszku, materiału obróbki, grubości i wymaganej wydajności powłoki.
6Chłodzenie.
Po opuszczeniu pieca utwardzającego produkty powleczone wchodzą w fazę chłodzenia.
Wystarczające chłodzenie stabilizuje gotową powłokę i umożliwia bezpieczne obsługiwanie części roboczych podczas inspekcji i rozładunku.
7Ostateczna kontrola jakości
Produkty gotowe mogą być sprawdzane zgodnie z wymaganą specyfikacją powłoki.
Typowe elementy kontroli obejmują:
Gęstość powłoki
Powierzchnia
Kolor i połysk
Przyłączenie
Jednorodność powłoki
Widoczne wady powierzchni
Wymagania dotyczące kontroli mogą być określone zgodnie ze standardami produktu i jakości klienta.
Główne zalety
Ta automatyczna linia powlekania proszkiem zapewnia:
Elastyczne przetwarzanie różnych elementów metalowych
Automatyczne opryskiwanie w celu efektywnej produkcji
Ręczne dopracowywanie dla skomplikowanych geometrii
Trwałe budownictwo kabiny do opryskiwania PP
Elastyczna moc i bezpłatna obsługa materiałów
Dostosowanie do wielu typów produktów
Konsekwentna i powtarzalna jakość powłoki
Konfiguracja wyposażenia dostosowana do potrzeb
Zindywidualizowane linie produkcyjne powłoki
Nasze linie powlekania proszkowego nie opierają się na jednej standardowej konfiguracji. Każdy system jest projektowany zgodnie z rzeczywistymi produktami klienta, wymaganiami produkcyjnymi i warunkami fabrycznymi.
Ważne informacje dotyczące projektowania linii obejmują:
Materiał obróbki
Maksymalne wymiary i masa
Rysunki lub zdjęcia produktu
Wymagana zdolność godzinowa lub dzienna
Wymogi dotyczące wstępnej obróbki
Specyfikacje powłoki proszkowej
Liczba kolorów i częstotliwość zmiany kolorów
Dostępne wymiary fabryczne
Preferowana energia grzewcza
Wymagany poziom automatyzacji
W oparciu o te parametry możemy opracować odpowiedni przepływ procesu, układ sprzętu, konfigurację przenośnika Power i Free, system rozpylania, roztwór utwardzający i system sterowania.
Skontaktuj się z nami z informacjami o produkcie i wymaganiami produkcyjnymi w celu uzyskania dostosowanej propozycji technicznej i cytatu.
![]()