logo

szczegółowe informacje o produktach

Created with Pixso. Do domu Created with Pixso. Produkty Created with Pixso.
Linia do malowania proszkowego
Created with Pixso.

System przenośnikowy bez zasilania dla półek metalowych

System przenośnikowy bez zasilania dla półek metalowych

Nazwa marki: CHG
Numer modelu: AC-32
MOQ: 1 zestaw
Cena: 100,000-300,000 USD
Warunki płatności: L/C, D/P, D/A, T/T.
Zdolność do zaopatrzenia: 10 zestawów rocznie
Szczegółowe informacje
Miejsce pochodzenia:
Chiny
Orzecznictwo:
CE, ISO
Nr modelu:
AC-32
Powłoka:
Malowanie proszkowe
Waga brutto paczki:
100000 000 kg
Personalizacja:
Dostępny
Obsługa posprzedażna:
Instalacja i użytkowanie sprzętu prowadzącego
Gwarancja:
1 rok
Koszt wysyłki:
Skontaktuj się z dostawcą w sprawie frachtu i szacowanego czasu dostawy.
Szczegóły pakowania:
Różni się w zależności od projektu
Opis produktu

Automatyczna linia powlekania proszkiem długich półek metalowych


Dostosowany system powlekania proszkiem z 13,5-metrowymi zawiasami

Ta automatyczna linia produkcyjna powłoki proszkowej jest specjalnie zaprojektowana do długich metalowych półek i podobnych dużych elementów wytworzonych.umożliwiające bezpieczny i wydajny transport produktów półkowych o dużych rozmiarach w trakcie całego procesu powlekania.

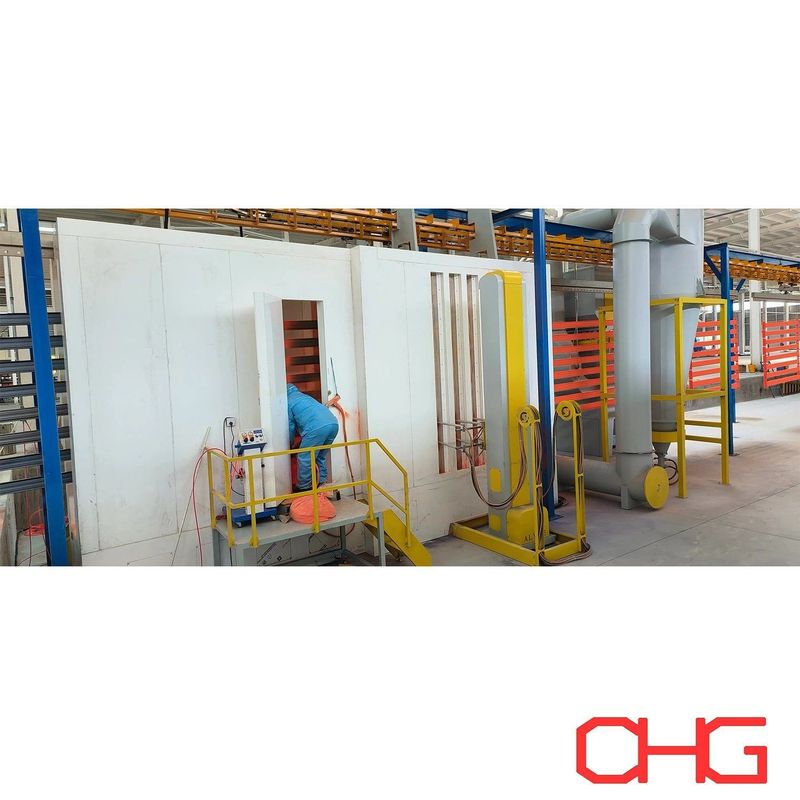
Kabina spryskiwacza proszku jest wykonana z trwałego materiału PP (polipropylen), zapewniającego doskonałą odporność chemiczną, odporność na korozję,i długą żywotność w środowiskach przemysłowych powłok.

W celu zastosowania proszku linia łączy w sobie automatyczne pistolety elektrostatyczne do rozpylania z stacjami ręcznego dopasowania.podczas gdy ręczne zastosowanie pozwala operatorom pokryć narożniki, zagłębione obszary, złącza i inne trudnie dostępne sekcje.

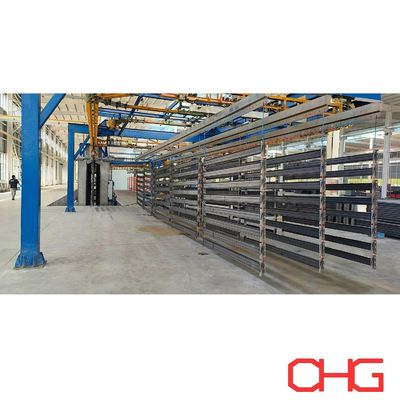
Do obróbki materiału wykorzystuje się przenośnik powietrzny Power and Free, zapewniający elastyczny ruch obrabiarków i akumulację pomiędzy różnymi etapami procesu.Wykorzystuje się ręczne ładowanie i rozładunek w celu dostosowania się do wymiarów i cech konstrukcyjnych produktów z długiej półki.


Główne cechy

  • 13Konfiguracja zawiesiny o długości 0,5 metra dla elementów długich półek

  • Automatyczne elektrostatyczne opryskiwanie proszkiem

  • Przetwarzanie ręczne dla obszarów złożonych i zagłębionych

  • Który jest przeznaczony do rozpylania proszku PP

  • Przesyłowy przenośnik mocy i bezprzewodowy

  • Ręczne załadunek i rozładunek

  • Elastyczna obsługa materiałów dla różnych konstrukcji półek

  • Dostosowana konfiguracja procesów i urządzeń

System przenośnika energii i wolnego przenoszenia

Obsługa długich przedmiotów wymaga starannego rozważenia sposobu przewozu, konstrukcji zawiesiny, pojemności ładunkowej i dostępnej powierzchni warsztatowej.

Przenośnik Power and Free umożliwia przewoźnikom poruszanie się, zatrzymanie się i akumulację zgodnie z wymaganiami produkcyjnymi.Zapewnia to większą elastyczność procesu niż konwencjonalny ciągły przenośnik, zwłaszcza w przypadku dużych lub nieregularnych produktów.

Konfiguracja przenośnika może być zaprojektowana zgodnie z:

  • Maksymalne wymiary i masa obrabiarków

  • Długość i odległość zawiesiny

  • Wymagana zdolność produkcyjna

  • Czas cyklu procesu

  • Artykuł 7

  • Układ fabryczny i dostępna wysokość

Automatyczne i ręczne stosowanie proszku

Sekcja rozpylania jest zaprojektowana w taki sposób, aby równoważyć wydajność z elastycznością powłoki.

Automatyczne pistolety rozpylające zapewniają stałe stosowanie proszku podczas regularnej produkcji, pomagając utrzymać stabilną grubość folii i powtarzalną jakość powierzchni.Stacje ręcznego dopasowywania uzupełniają system automatyczny, gdy geometria produktu utrudnia pełne automatyczne pokrycie.

Połączenie to jest szczególnie odpowiednie dla konstrukcji półek zawierających wiele krawędzi, połączeń, narożników lub powierzchni zagłębionych.


Klatka do rozpylania proszku PP

Kabina proszkowa wykorzystuje strukturę PP odpowiednią do zastosowań przemysłowych powłok.

Zalety obejmują:

  • Dobra odporność na działanie chemiczne i korozję

  • Trwała konstrukcja

  • Wygodne czyszczenie i konserwacja

  • Odpowiednie do środowisk ciągłej produkcji

  • Wymiary kabiny dostosowane do wielkości obrabiarków

Kabinę, system ekstrakcji, sprzęt do odzyskiwania proszku i układ pistoletu można skonfigurować zgodnie z wymaganiami produkcyjnymi.


Proces powlekania proszkiem

1Czyszczenie i przygotowanie powierzchni

Przed pokryciem metalowe elementy muszą być odpowiednio oczyszczone, aby usunąć olej, tłuszcz, kurz, pozostałości wytwarzania i inne zanieczyszczenia powierzchni.

Skuteczne przygotowanie powierzchni zapewnia czysty podłoże do późniejszej obróbki chemicznej i pomaga poprawić przyczepność powłoki i długotrwałe osiągi wykończenia.

2. Przedproces

Po czyszczeniu przedmioty poddawane są odpowiedniemu przetworzeniu wstępnemu w zależności od materiału podłoża i wymaganej odporności na korozję.

Proces ten może obejmować kilka etapów czyszczenia, płukania i przetwarzania konwersji.i wymaganej wydajności powłoki.

3Suszenie.

Po wstępnej obróbce pozostałość wilgoci usuwa się przed opryskaniem proszku.

Przedmioty do obróbki przechodzą przez sekcję suszenia, aż powierzchnie będą wystarczająco suche do zastosowania proszku elektrostatycznego.Odpowiednie suszenie pomaga zapobiec wadom powstałym z powodu pozostałej wody lub wilgoci.

4. Wykorzystanie proszku elektrostatycznego

Przygotowane przedmioty do pracy trafiają do kabiny do rozpylania proszku, w której elektrostatycznie naładowany proszek jest nakładany na uziemione powierzchnie metalowe.

Automatyczne pistolety rozpylające wykonują podstawową operację powlekania, zapewniając efektywne i powtarzalne osadzenie proszku.

Ta łączna metoda opryskiwania pomaga osiągnąć:

  • Jednolite rozkład proszku

  • Gęstość powłoki stała

  • Lepsze pokrycie złożonych konstrukcji

  • Zmniejszenie obciążenia ręcznego opryskiwaniem

  • Stabilna jakość produkcji

5. Proch oczyszczający

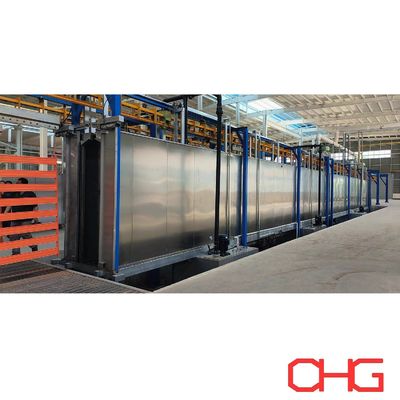
Po opryskaniu powlekane produkty są transportowane do pieca utwardzającego.

W warunkach kontrolowanego ogrzewania stosowany proszek topi się, przepływa i chemicznie łączy się, tworząc ciągłą folie powłokową.Prawidłowe parametry utwardzania wybierane są zgodnie ze specyfikacją proszku, właściwości obrabiarków i wymagane właściwości powłoki.

6Chłodzenie.

Po opuszczeniu pieca utwardzającego gotowe elementy zostają dopuszczone do ochłodzenia przed dalszą obróbką.

Etap chłodzenia stabilizuje gotową powłokę i przygotowuje produkty do kontroli, rozładunku lub kolejnych procesów produkcyjnych.

7Ostateczna kontrola jakości

Produkty gotowe mogą być kontrolowane zgodnie z obowiązującymi wymogami dotyczącymi powłoki.

Typowe elementy kontroli obejmują:

  • Gęstość powłoki

  • Powierzchnia

  • Jednorodność powłoki

  • Przyłączenie

  • Kolor i wykończenie

  • Widoczne wady powłoki

Wykonane na zamówienie rozwiązania powlekania proszkiem

Nasze linie produkcyjne powłoki proszkowej są zaprojektowane na zamówienie zgodnie z produktami każdego klienta, wymaganiami produkcyjnymi i warunkami fabrycznymi, a nie dostarczane jako pojedyncza standardowa konfiguracja.

Ważne parametry inżynieryjne obejmują:

  • Wymiary i masa przedmiotu

  • Codzienna lub godzinowa zdolność produkcyjna

  • Materiał produktu

  • Wymagana wydajność powłoki

  • Wymogi dotyczące wstępnej obróbki

  • Liczba kolorów i częstotliwość zmiany kolorów

  • Dostępna powierzchnia fabryczna

  • Źródło energii cieplnej

  • Wymagany poziom automatyzacji

Na podstawie tych informacji możemy opracować odpowiedni układ procesu, konfigurację przenośnika, system rozpylania, rozwiązanie utwardzające i ogólny układ sprzętu.

Skontaktuj się z nami ze swoimi specyfikacjami produktu i wymaganiami produkcyjnymi, aby otrzymać spersonalizowaną propozycję techniczną i cytat na swój projekt powlekania proszkowego.


Best Coating System Powder Coating Line with Power&Free Conveyor